Станкорепортаж #18 | Центральное конструкторское бюро машиностроения
В этом выпуске: Цеха для механической и термической обработки деталей для атомной промышленности. Покажем уникальные испытательные стенды для насосов. Узнаем, кому и зачем нужны атомные реакторы в космосе. И почему не стоит волноваться о качестве выпускаемой продукции?
АО «Центральное конструкторское бюро машиностроения» в составе АО «Атомэнергомаш» http://ckbm.ru/
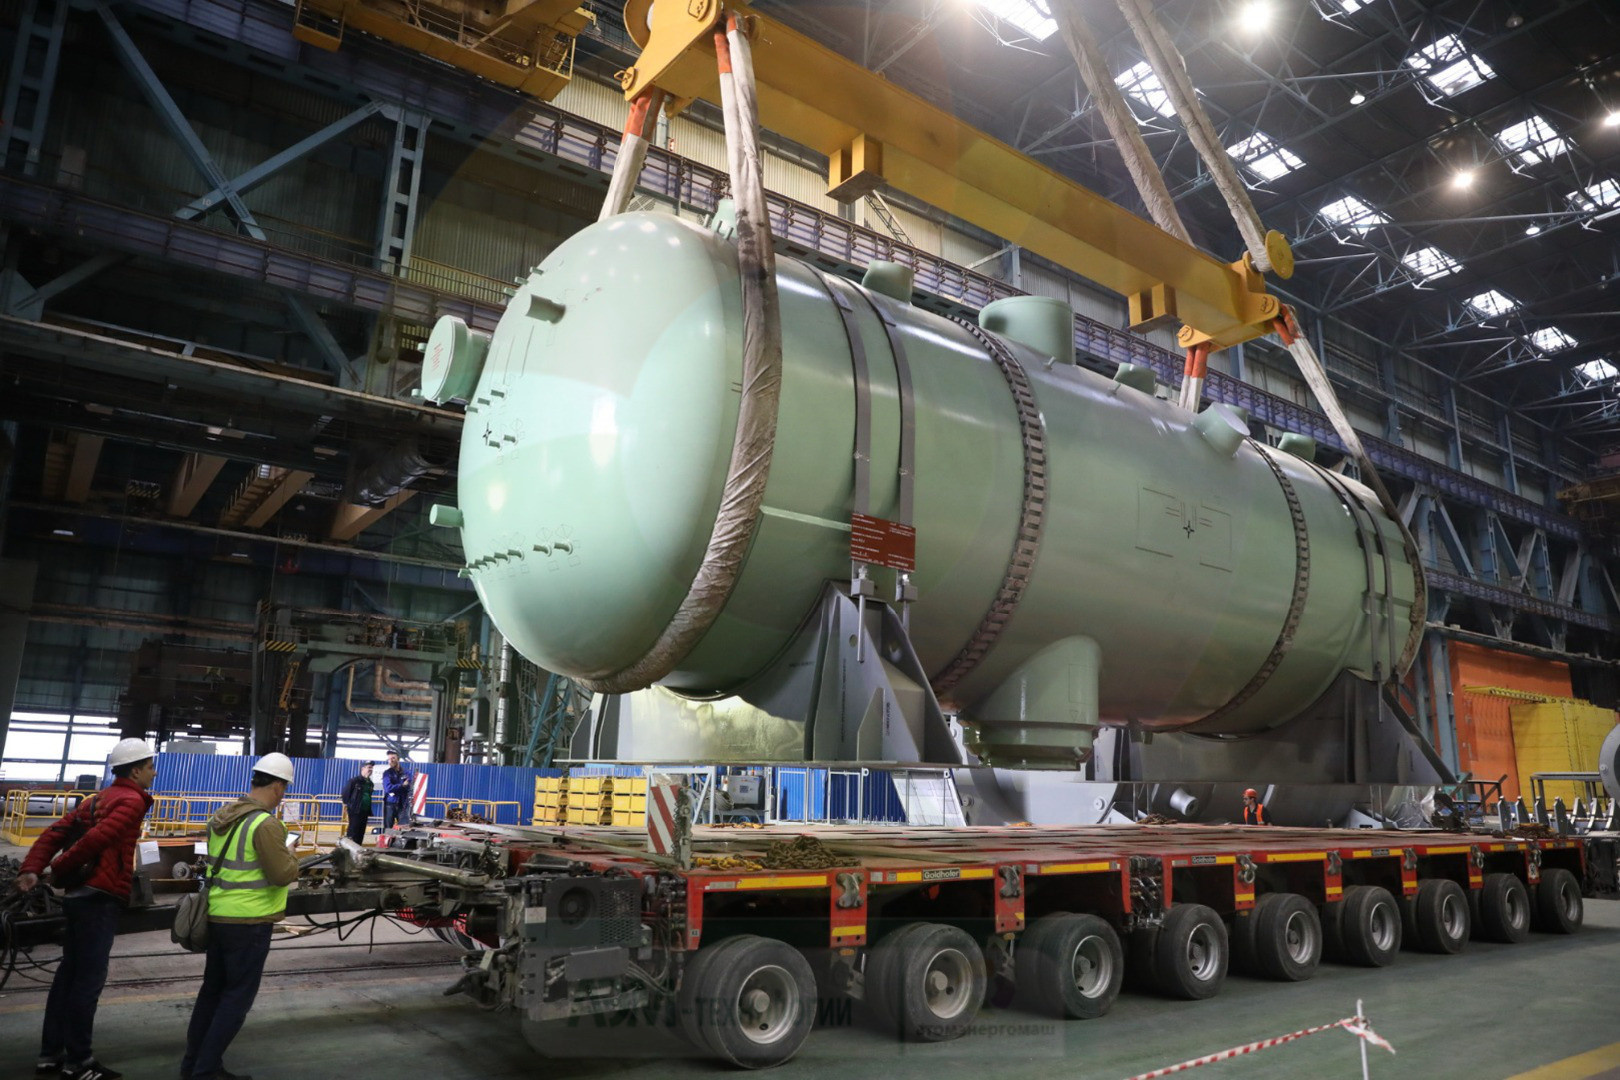
ПАО «ЗиО-Подольск» (входит в машиностроительный дивизион Росатома — «Атомэнергомаш») отгрузило комплект оборудования машинного зала АЭС «Руппур». В Республику Бангладеш был отправлен последний четвертый комплект СПП-1200. Оборудование предназначено для энергоблока № 1.
Сепараторы-пароперегреватели обеспечивают осушку и перегрев влажного пара после цилиндра высокого давления турбины. СПП-1200 отгружается тремя частями: сепаратор массой 41 тонна, пароперегреватель первой ступени (вес аппарата — 86 тонн), а также пароперегреватель второй ступени весом 105 тонн. При монтаже три части СПП-1200 устанавливаются вертикально в одном корпусе.
ПАО «ЗиО-Подольск» (входит в машиностроительный дивизион Росатома — АО «Атомэнергомаш») изготовит на замену комплект пароперегревателей для паровых котлов завода по термической переработке отходов Riverside в Великобритании.
Соответствующий контракт был подписан с компанией Hitachi Zosen Inova AG, поставка должна быть осуществлена в 2020 году. Это первое российское оборудование, которое будет изготовлено для подобного завода по проекту Hitachi Zosen Inova.
В настоящее время ЗиО-Подольск выступает производителем и комплектным поставщиком оборудования силового острова для заводов по переработке отходов в энергию, строящихся АО «РТ-Инвест» в России по технологии Hitachi Zosen Inova. В 2019 году завершено изготовление оборудования для первого завода — в Воскресенском районе Московской области, близ деревни Свистягино.
Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввёл в эксплуатацию лазерный роботизированный наплавочный комплекс. И это первый опыт использования такой установки в Северо-Западном федеральном округе. Робот изготовлен в России с использованием комплектующих ведущих мировых производителей.
Новинка предназначена для наплавки антикоррозийных и твёрдосплавных покрытий с помощью лазерной технологии. Пока на заводе используется только плазменная. Новый способ позволит в разы уменьшить толщину наплавки, снизит температуру предварительного подогрева основного металла и обеспечит необходимую твёрдость покрытия уже на первом слое.
ПАО «ЗиО-Подольск» (входит в Союз машиностроителей России и машиностроительный дивизион Росатома — АО «Атомэнергомаш») изготовил и отгрузил комплект оборудования турбинного зала АЭС «Руппур». Оборудование предназначено для оснащения энергоблока № 1. Общий вес отгруженной для АЭС «Руппур» продукции составил порядка 500 тонн.
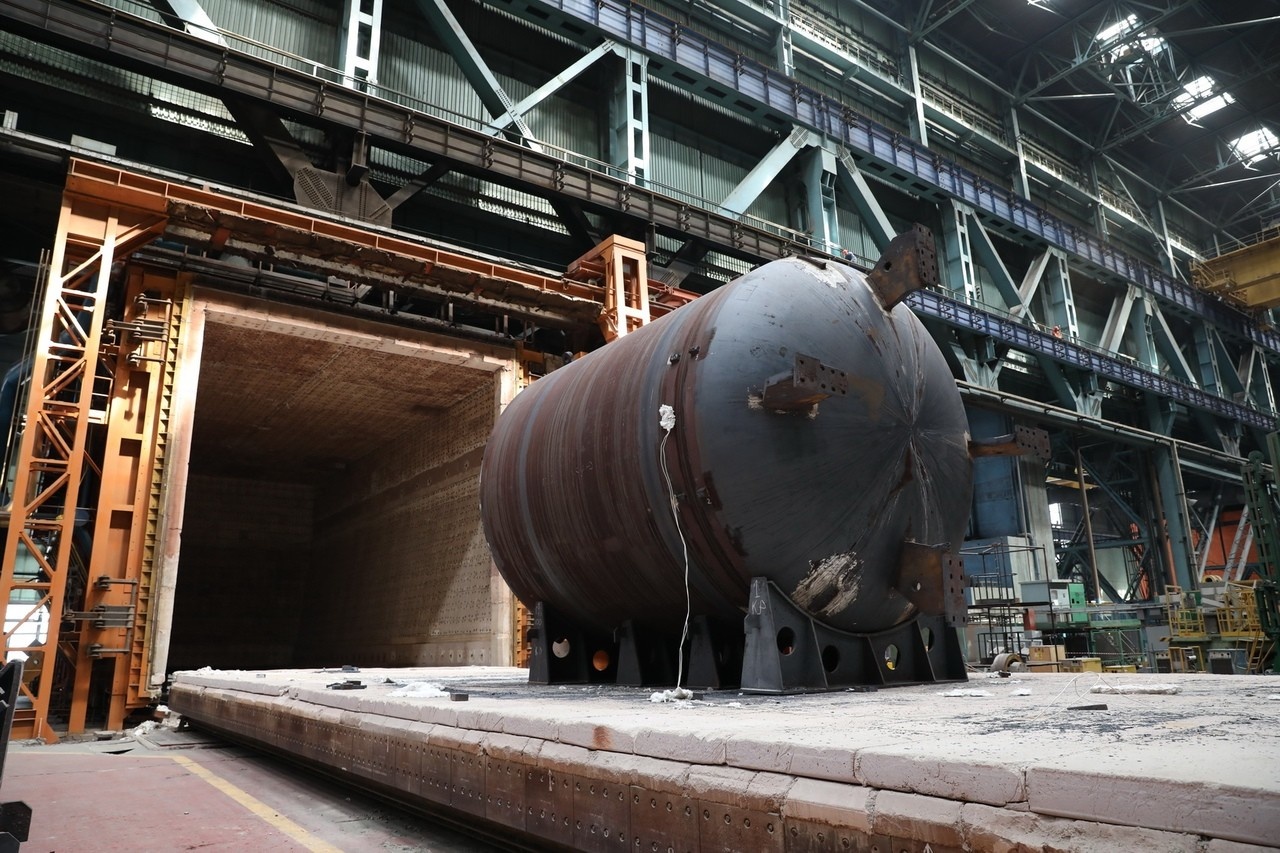
В Волгодонском филиале АО «АЭМ-технологии» «Атоммаш» (входит в машиностроительный дивизион Росатома — «Атомэнергомаш») завершена сварка крышки реактора для первого энергоблока АЭС «Аккую», строящейся в Турции. Сварка кольцевого шва осуществлялась в течение 17 суток в условиях постоянного сопутствующего подогрева зоны сварного шва в 170-200 градусов Цельсия. После сварки изделие пройдет термическую обработку сварного шва, для придания ему необходимых свойств и снятия остаточных напряжений. Продолжительность термообработки составляет трое суток при 600 градусов Цельсия.
Машиностроительный дивизион Госкорпорации «Росатом» — АО «Атомэнергомаш» в лице своего дочернего предприятия АО «ОКБМ Африкантов» и АО «Балтийский завод» подписали контракт на комплектную поставку реакторных установок «РИТМ-200» для третьего и четвертого серийных универсальных атомных ледоколов ЛК-60Я проекта 22220.
«В прошлом году мы успешно закончили производство реакторных установок для первых трех ледоколов проекта. „РИТМ-200“ — уникальная разработка наших ученых. Ее создание позволило серьезно усовершенствовать конструкцию новых атомоходов, сделать их мощнее и эффективнее. Уверен, что наше сотрудничество, совместный опыт и компетенции внесут существенный вклад в развитие Арктики и Севморпути», — отметил генеральный директор АО «Атомэнергомаш» Андрей Никипелов.
«РИТМ-200» — новейшая реакторная установка дляатомного ледокольного флота. Она входит в состав главной энергетической установки ледокола и включает в себя два реактора тепловой мощностью 175 МВт каждый. Основное преимущество новой РУ в ее компактности и экономичности. Это в числе прочего позволяет сделать новые атомоходы двухосадочными и обеспечить улучшенные технические характеристики судна по скорости, ледопроходимости и т. д.
Поколение реакторных установок «РИТМ» имеет широкие перспективы использования в атомной отрасли, как в судовом так и в наземном варианте. Об этом рассказал первый заместитель генерального директора — генеральный конструктор АО «ОКБМ Африкантов» (входит в машиностроительный дивизион Росатома — АО «Атомэнергомаш») Виталий Петрунин.
В настоящее время на Балтийском заводе идет строительство трех ледоколов нового поколения проекта 22220, которые используют инновационную двухреакторную установку «РИТМ-200». Она в 1,7 раза легче, в два раза компактнее и почти на 20% мощнее используемых в настоящее время реакторных установок для ледокольного флота типа КЛТ. Также «ОКБМ Африкантов» создал технический проект РУ «РИТМ-400» для принципиально нового ледокола «Лидер», который будет строится на Дальнем Востоке в Центре судостроения «Звезда».
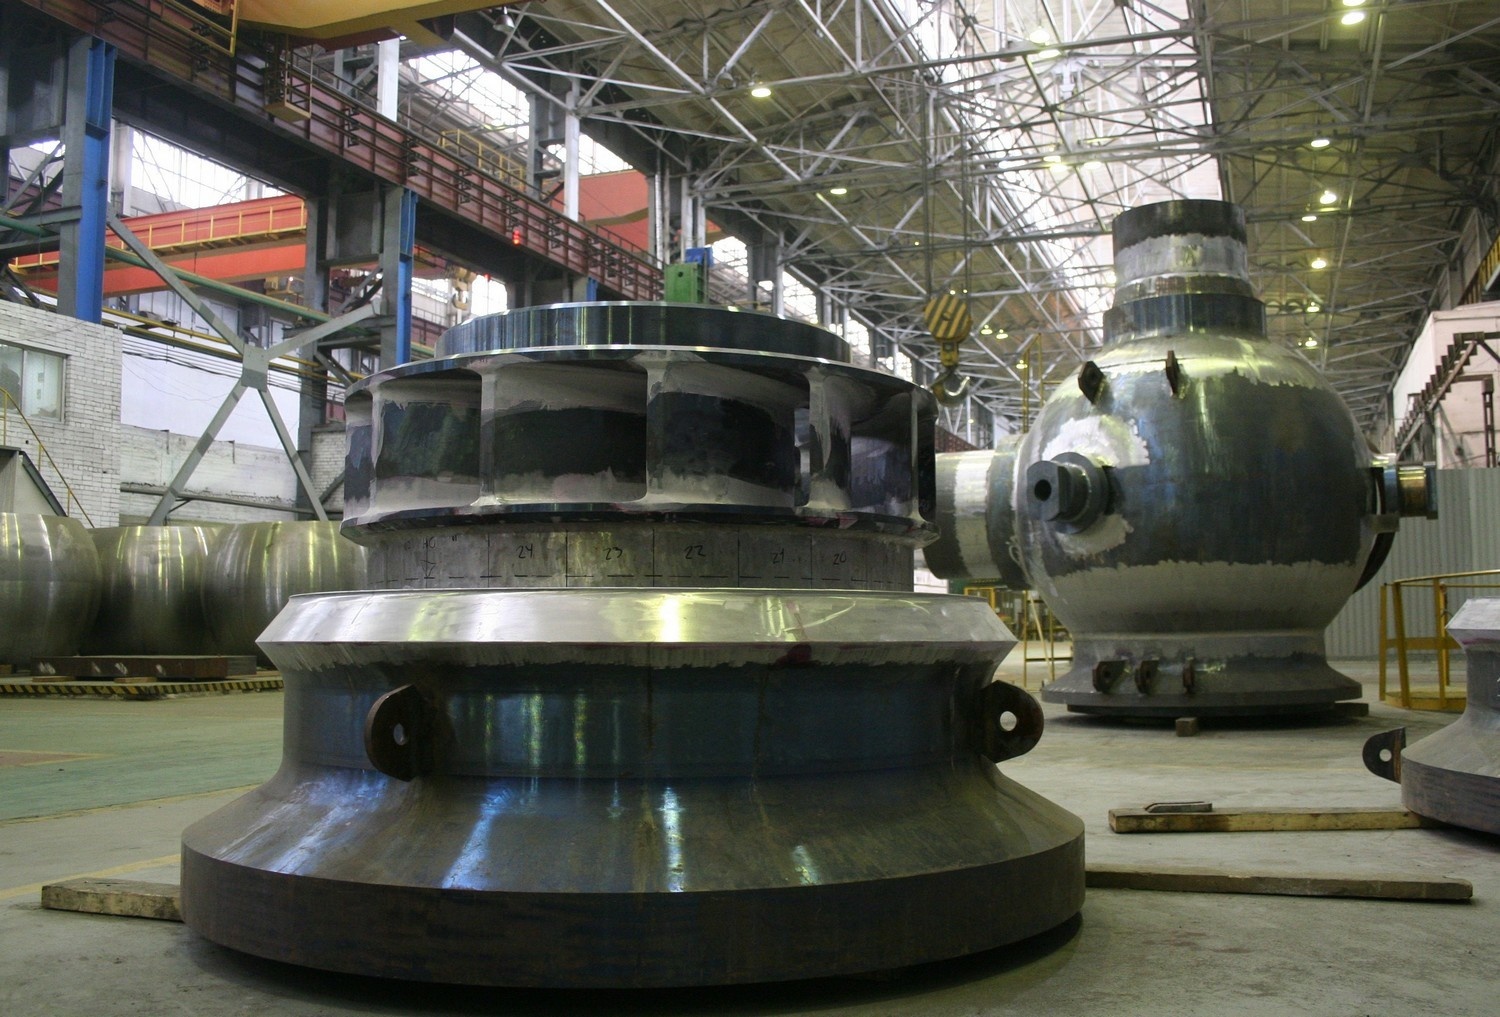
Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш; является членом Карельского реготделения СоюзМаш) приступил к изготовлению корпусов главных циркуляционных насосов (ГЦН), предназначенных для АЭС «Руппур» (Республика Бангладеш), блок № 1. Для комплектации ГЦН изготовлены первые основные детали — направляющие аппараты.
Главный циркуляционный насос — изделие первого класса безопасности. На атомной станции он обеспечивает циркуляцию теплоносителя из реактора в парогенераторы и работает под давлением теплоносителя около 160 атмосфер и при температуре 300 градусов. Масса одного корпуса составляет более 31 т при высоте 3,5 м и ширине свыше 3 м. К корпусу прилагается элемент подвески, так называемая проставка; вместе с ней вес изделия достигает 48 т.
Направляющий аппарат состоит из нижнего и верхнего дисков, между которыми приваривают 13 направляющих лопаток. Готовый направляющий аппарат соединяют с фланцем. На данный момент успешно прошли необходимые операции неразрушающего контроля все сварные швы направляющих аппаратов из комплекта для первого энергоблока АЭС «Руппур»: швы соединения дисков и лопаток, а также кольцевые швы соединения направляющего аппарата с фланцем. Далее направляющие аппараты поступают на сборку со сферой. Комплект поставки на один энергоблок состоит из четырёх сферических корпусов ГЦН.
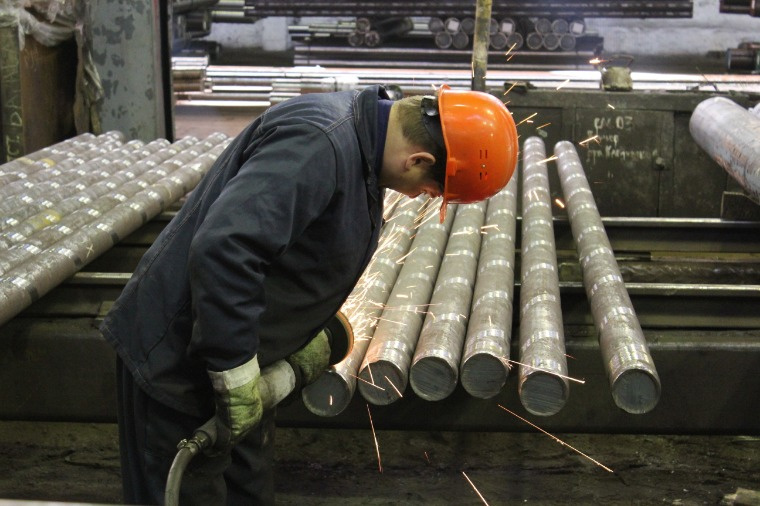
Для выполнения этого заказа металлургам Волгоградского металургического комбината потребовалось разработать специальное технологическое решение.
Заказ принадлежит предприятию, входящему в машиностроительный дивизион Росатома — Атомэнергомаш. По техническому заданию необходимо было изготовить продукцию в диапазоне диаметров 135, 145, 155 и 200 мм.
Обычно из одного слитка, вес которого составляет 7 тонн, на заводе изготавливается металлопрокат одного диаметра. Малотоннажность заказанной партии — 16 тонн — и заявленный диапазон размеров усложнили процесс производства.
Разработка технологии изготовления этой уникальной партии по заявленным меркам заняла несколько дней. Инженерно-технический состав предприятия принял решение выполнить производство разных диаметров из одного прокатываемого профиля.
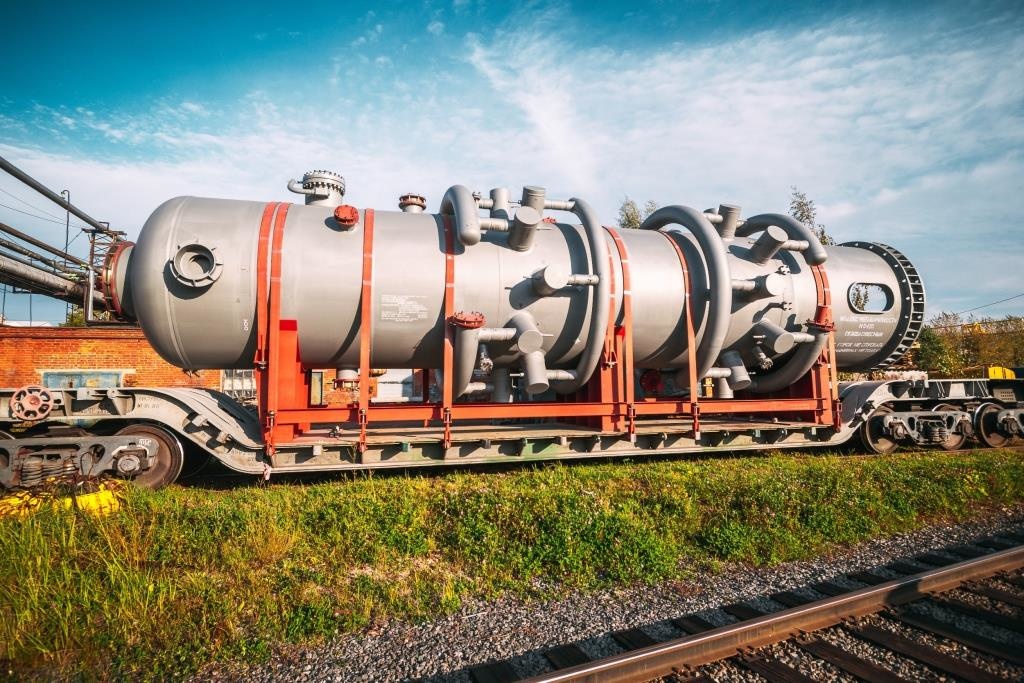
ПАО «ЗиО-Подольск» (входит в машиностроительный дивизион Госкорпорации «Росатом» — АО «Атомэнергомаш») освоил производство нового вида оборудования — витых теплообменных аппаратов для низкотемпературной переработки газа.
Комплект из шести изделий отгружен заказчику в п. Сабетта в Ямальском районе Ямало-Ненецкого автономного округа. Аппараты будут работать в составе комплекса сжижения природного газа «Ямал СПГ» производительностью до 1 миллиона тонн СПГ в год. Комплекс создается по российской технологии сжижения газа «Арктический каскад», разработанной ПАО «НОВАТЭК».
В рамках проекта «ЗиО-Подольск» изготовил шесть аппаратов — пять испарителей этана и одну емкость мгновенного испарения. Высота испарителей составляет порядка 15 метров, диаметр — 2,2-2,6 метра, масса — от 61 до 86 тонн.
В Волгодонском филиале АО «АЭМ-технологии» «Атоммаш» (входит в машиностроительный дивизион Росатома — «Атомэнергомаш») успешно завершились гидравлические испытания корпуса многоцелевого научно-исследовательского реактора на быстрых нейтронах (МБИР), сооружаемого в АО «ГНЦ НИИАР» (Димитровград, Ульяновская обл.). Это один из ключевых этапов изготовления реактора.
С помощью 600-тонного крана корпус реактора поместили в кессон гидроиспытаний. Затем установили крышку реактора и наполнили корпус специально подготовленной водой объемом в 80 тонн. При гидравлических испытаниях в корпусе реактора создавалось максимальное давление в 14 атмосфер. Испытания подтвердили прочность основного металла и качество сварных швов. Далее корпусу реактора предстоит пройти вакуумные испытания и сборку с кожухом. Итогом всех исследований станет контрольная сборка всех элементов научно-исследовательского реактора и пневматические испытания.
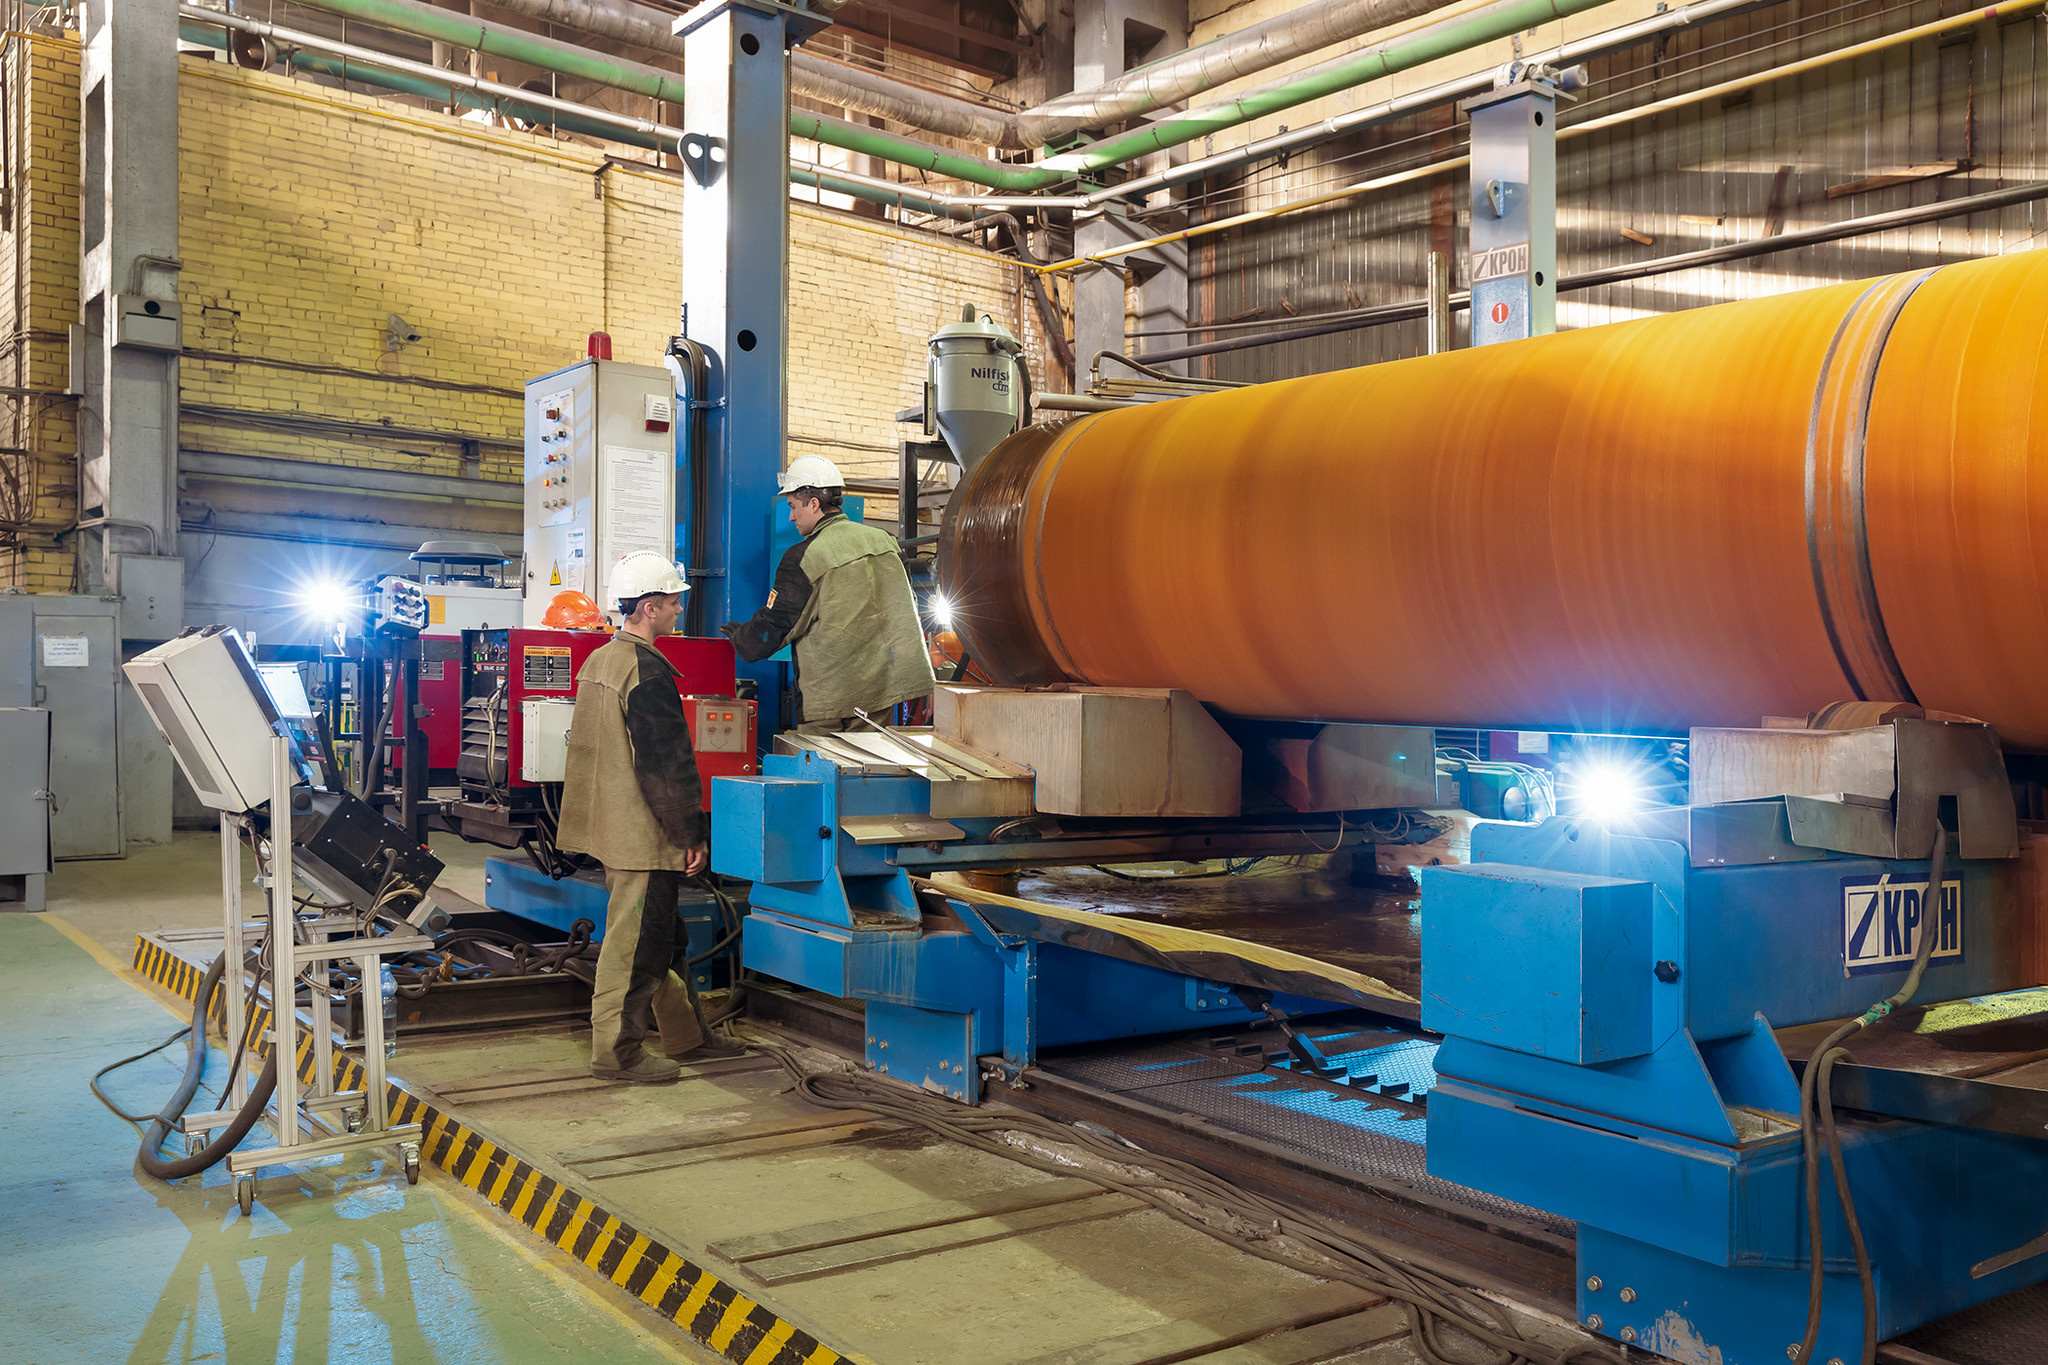
Петрозаводский филиал компании «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввёл в строй новый сварочно-наплавочный комплекс для увеличения объемов выпуска оборудования реакторной установки.
Комплекс установлен в сборочно-сварочном производстве Петрозаводскмаша и задействован в изготовлении компенсаторов давления, ёмкостей системы аварийного охлаждения и системы пассивного залива активной зоны. Новое оборудование предназначено для сварки кольцевых и продольных швов при сборке обечаек и электро-дуговой антикоррозионной наплавки на внутренние поверхности оборудования. Сварочная колонна и стрела стенда позволяют сваривать изделия длинной до 20 метров и диаметром до 5 метров. Масса обрабатываемых заготовок может достигать 30 тонн.
ПАО «ЗиО-Подольск» (входит в машиностроительный дивизион Росатома — АО «Атомэнергомаш») завершил производство котельного оборудования для первого завода по переработке отходов в энергию, строящегося в Воскресенском районе Московской области вблизи деревни Свистягино.
Предприятием были изготовлены основные и вспомогательные элементы трех котельных установок, в том числе блоки экономайзеров и блоки экранов топки.
Блоки экономайзеров общей массой 1210 тонн предназначены для подогрева питательной воды до заданных параметров. Экраны топки котла обеспечивают восприятие тепла для последующего нагревания воды и получения пара, вращающего турбину. Общая масса изготовленных блоков составляет 801 тонну.
Петрозаводский филиал компании «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввёл в строй специализированный участок входного контроля материалов, которые поступают в производство для изготовления оборудования АЭС.
Ввод в действие нового участка позволит сократить более чем в два раза время прохождения входного контроля заготовок главного циркуляционного насоса, трубопровода и коллекторов парогенератора.
Новый участок занимает площадь около 1300 кв.м., включает в себя 12 рабочих мест. Они оснащены роликоопорами, ложементами и оснасткой для кантовки оборудования. Для проведения визуального и измерительного контроля установлено эффективное энергосберегающее светодиодное освещение. Специализированный участок организован на освобождённых площадях механосборочного производства в рамках проекта по сокращению времени прохождения входного контроля заготовок. Теперь все крупногабаритные заготовки оборудования реакторной установки поступают сюда на расконсервацию и проверку качества материала заготовки.
В волгодонском филиале «АЭМ-технологии» «Атоммаш» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) завершили сварку нижнего полукорпуса реактора для АЭС «Аккую» (Турция). Это один из ключевых этапов изготовления ядерного реактора.
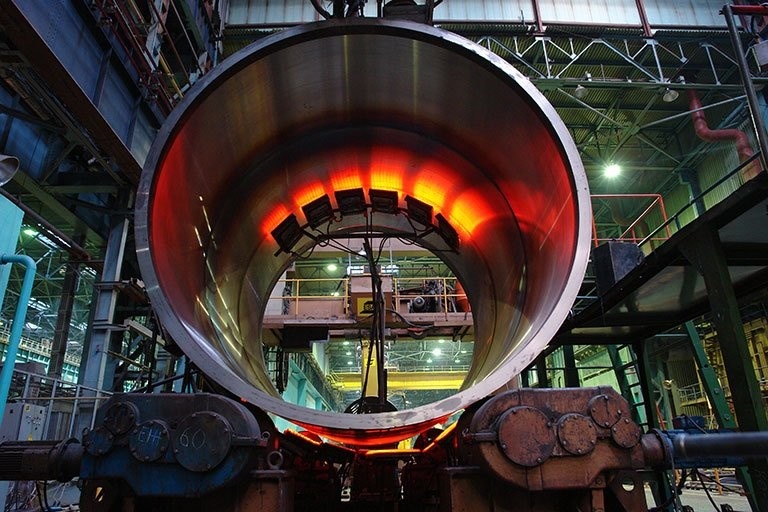
Нижний полукорпус состоит из обечайки и днища — общий вес конструкции 160 тонн. Процесс сварки этих деталей происходит в течение 12 дней при непрерывном подогреве зоны сварных швов. Далее нижний полукорпус нагрели до 300 градусов и переместили в газовую печь на термообработку. Изделие находилось в печи в течение трех суток при температуре 650 градусов.
После термообработки конструкция поступила на этап проведения контролей сварных соединений. В дальнейшем полукорпус будет подготовлен для нанесения внутренней коррозионностойкой наплавки в зонах сварных швов. На сегодняшний день верхний полукорпус реактора специалисты готовят к нанесению защитной наплавки.
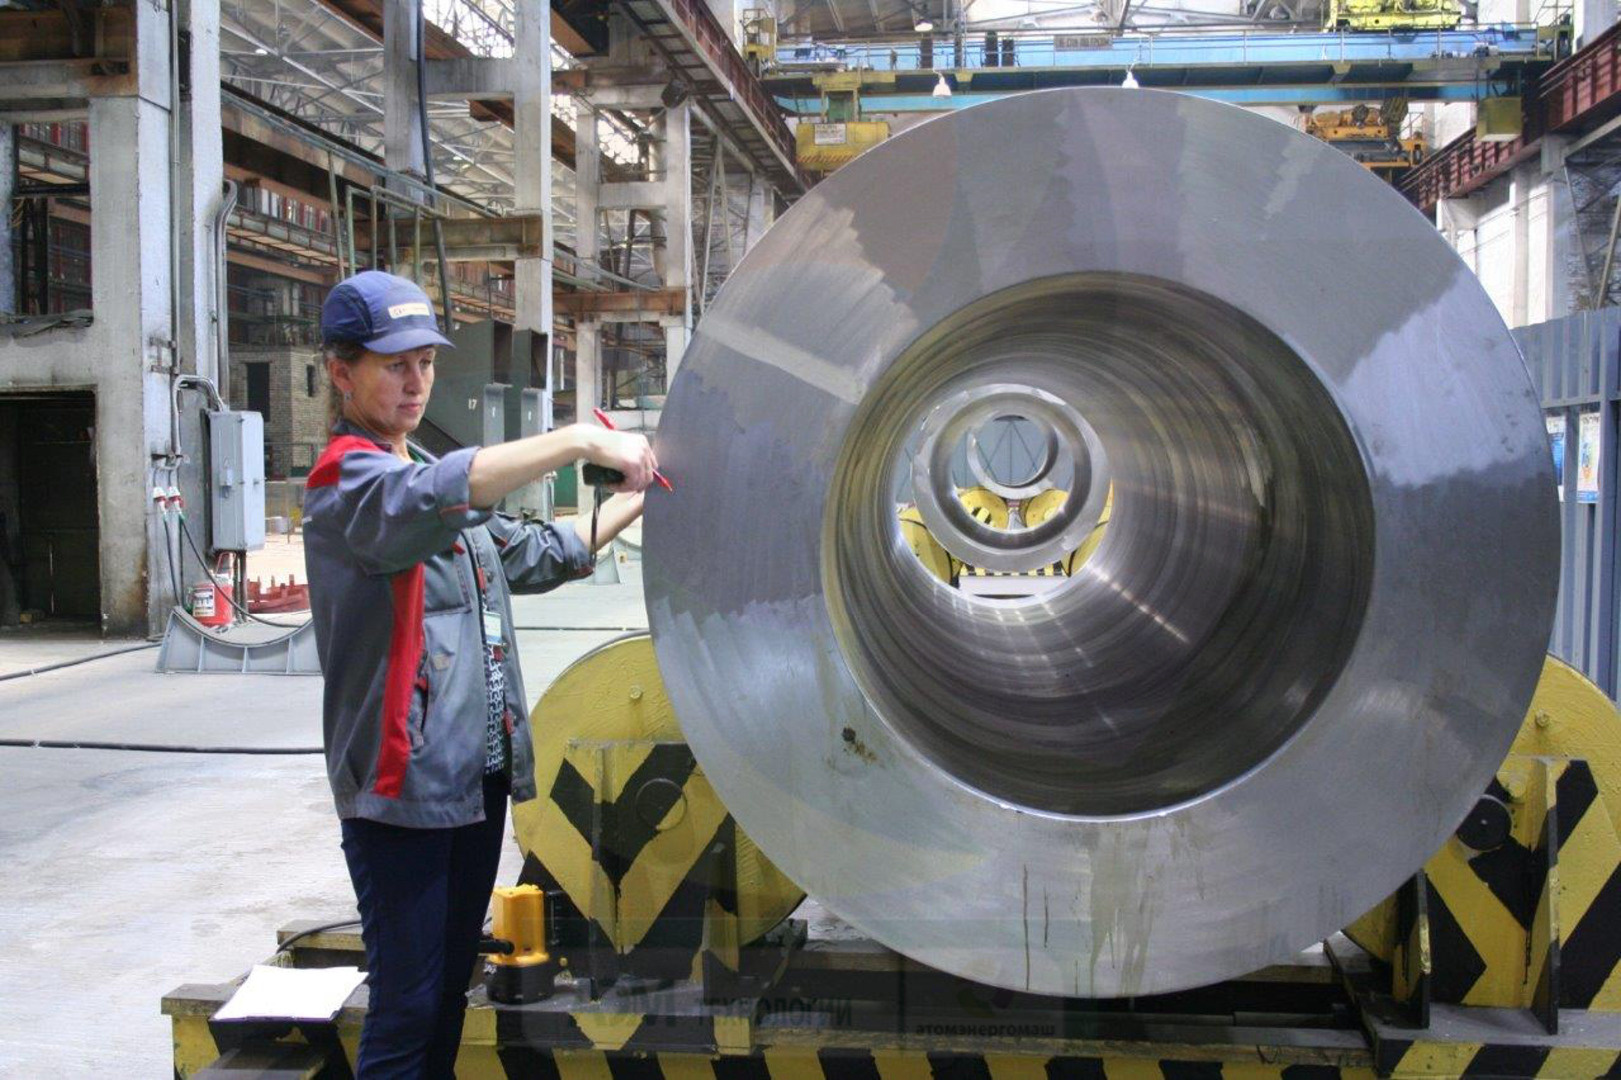
В филиале АО «АЭМ-технологии» «Петрозаводскмаш» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввели в строй новую установку электрошлаковой наплавки. Оборудование предназначено для нанесения антикоррозионного слоя на внутреннюю поверхность трубных заготовок главного циркуляционного трубопровода (ГЦТ).
Наплавочный комплекс может работать с заготовками длиной до 8,5 метров и внутренним диаметром до одного метра. При этом толщина наплавляемого слоя составляет 5 мм.
По сравнению с имеющимися на заводе установками новый комплекс усовершенствован автоматической системой контроля за положением наплавочной головки и системой удаленного управления сварочными режимами непосредственно с рабочего места технолога.
АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) зарегистрировано в качестве изготовителя атомного оборудования гражданского назначения в Национальном управлении по ядерной безопасности Китая (NNSA). Это даёт компании право выпускать оборудование для китайского рынка и позволяет «АЭМ-технологиям» выступить поставщиком ключевых позиций ядерного острова для блоков № 7 и № 8 АЭС «Тяньвань» и блоков № 3 и № 4 АЭС «Сюйдапу» с реакторами ВВЭР-1200, которые относятся к новейшему поколению 3+.
Волгодонский завод «Атоммаш» (филиал компании «АЭМ-технологии») отгрузил первый парогенератор ПГВ-1000М из комплекта теплообменного оборудования, изготавливаемого заводом для четвертого энергоблока АЭС «Куданкулам» в Индии.
— Мы продолжаем поставку оборудования для индийской станции. В ближайшее время будет отгружено еще одно изделие. На завершающем этапе — изготовление третьего и четвертого аппарата. Старт дан, остальные теплообменные устройства также будут доставлены на строящуюся площадку Куданкулам в этом году, — отметил директор Филиала Ровшан Аббасов.
Парогенератор относится к изделиям первого класса безопасности. Диаметр корпуса— более 4 м, длина пароегенартора составляет порядка 15 метров. Вес оборудования — 340 т. В верхней части корпуса находится паровое пространство, в нижней части корпуса парогенератора располагается поверхность теплообмена, которая состоит из 11 000 нержавеющих труб. Диаметр труб составляет 16 мм, длина — от 10 до 14 метров. Концы труб закреплены в двух коллекторах.
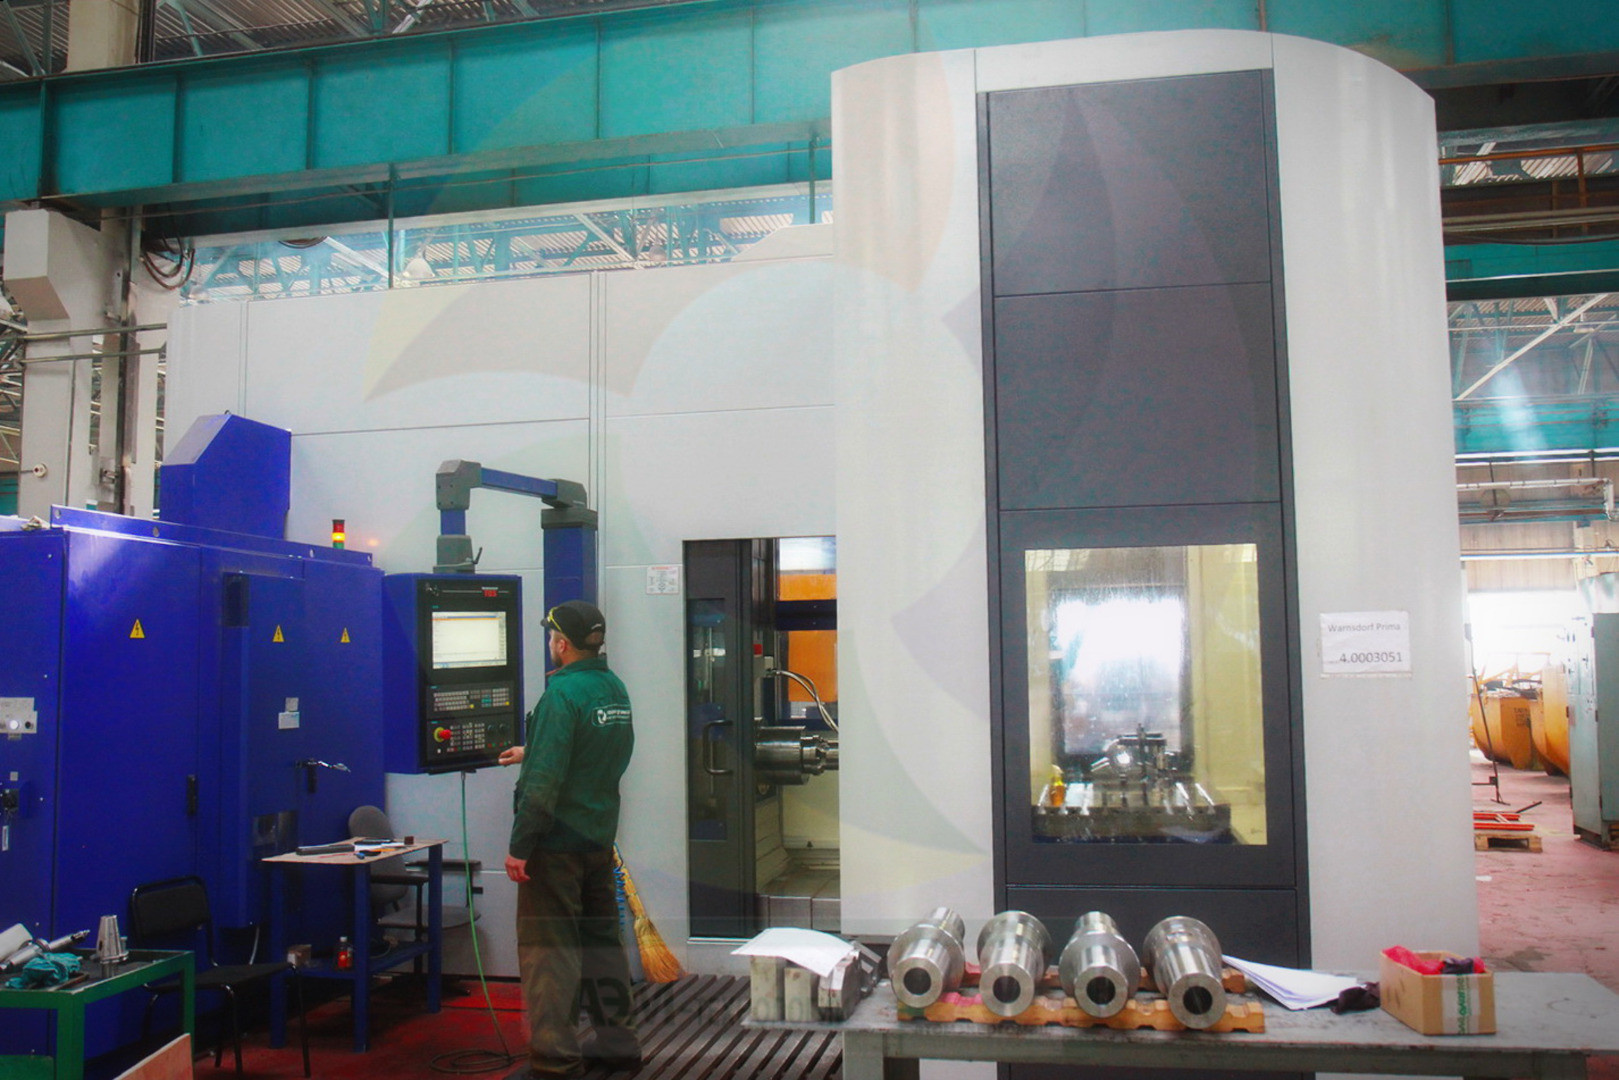
На волгодонском филиале АО «АЭМ-технологии» «Атоммаш» введены в эксплуатацию современные высокопроизводительные обрабатывающие центры. Станочный парк предприятия пополнился горизонтально-расточным и токарно-винторезными станками с числовым программным управлением (ЧПУ).
В 2019 году модернизация участка трубопроводной арматуры продолжится. На участок поступят еще три станка: токарно-фрезерный обрабатывающий центр и два токарно-карусельных станка с фрезерным шпинделем.