•  © energybase.ru

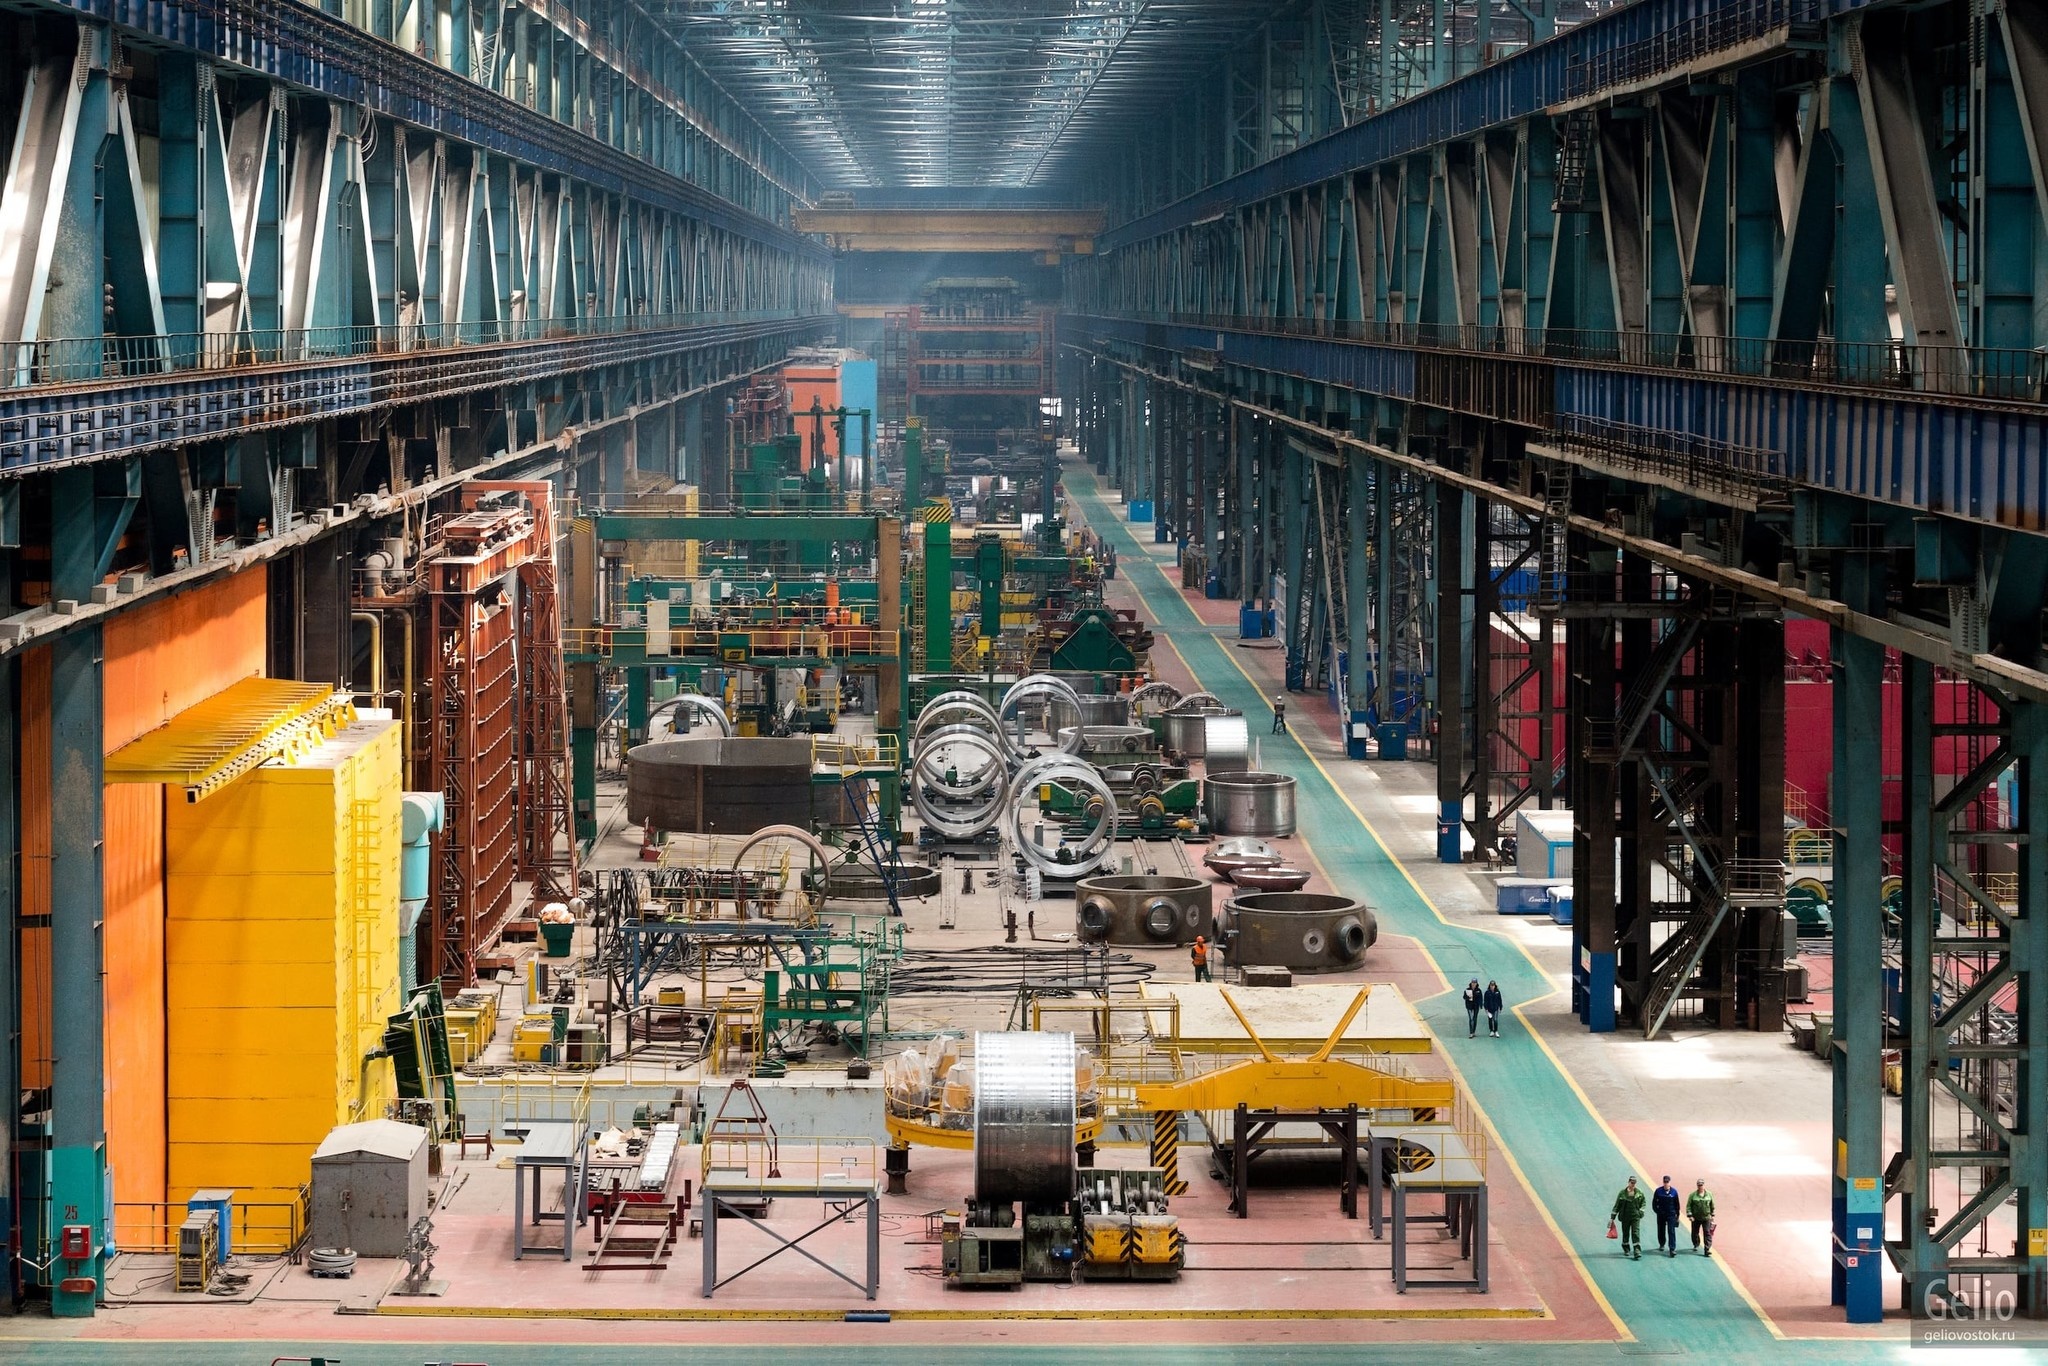
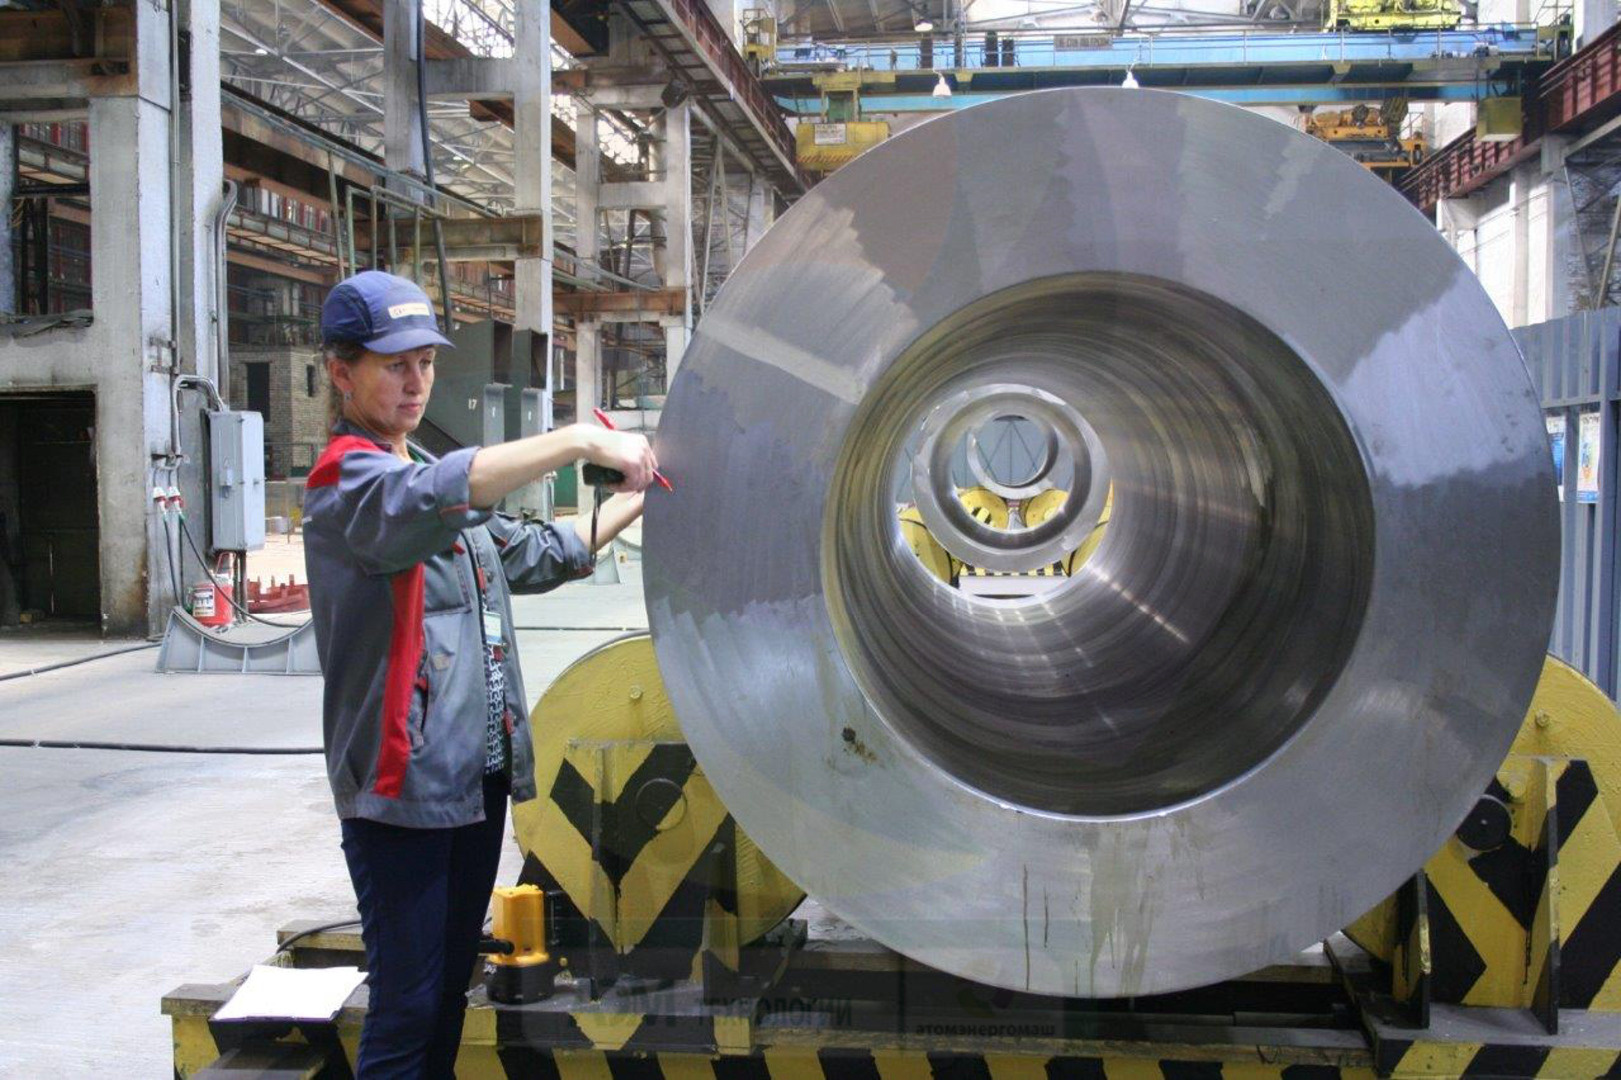
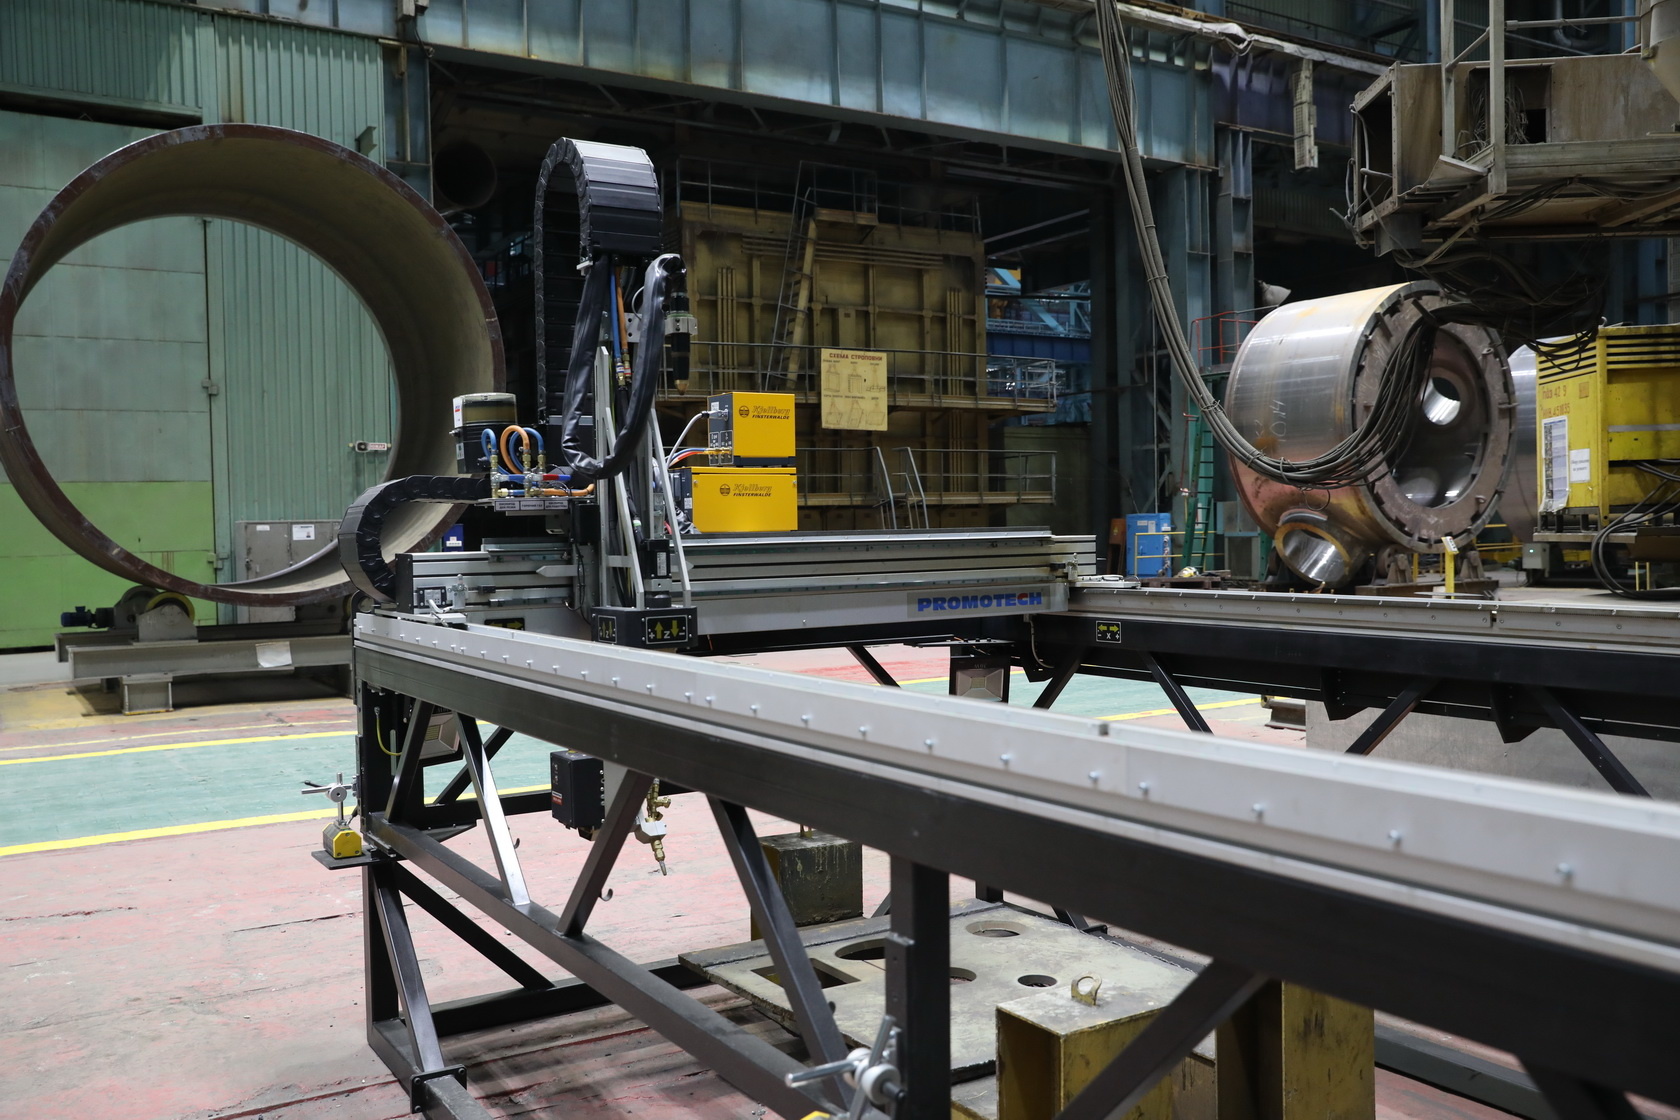
    В Волгодонском филиале АО «АЭМ-технологии» «Атоммаш» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввели в эксплуатацию новую установку для вырезки отверстий на цилиндрических поверхностях под приварку патрубков парогенераторов фирмы Promotech. При этом данное оборудование может применяться при изготовлении других корпусных изделий, в том числе для газонефтехимической отрасли.

    Благодаря современной установке машинное время вырезки отверстий на патрубках парогенераторов сократится на 20%, причем вся операция может производиться как в автоматическом режиме, что позволит ускорить процесс в 4 раза по сравнению с ручной резкой, так и с ручной корректировкой оператором, — что позволяет установке быть универсальной и расширяет номенклатуру обрабатываемых изделий.

    0 читать дальше

  •  © rosatom.ru

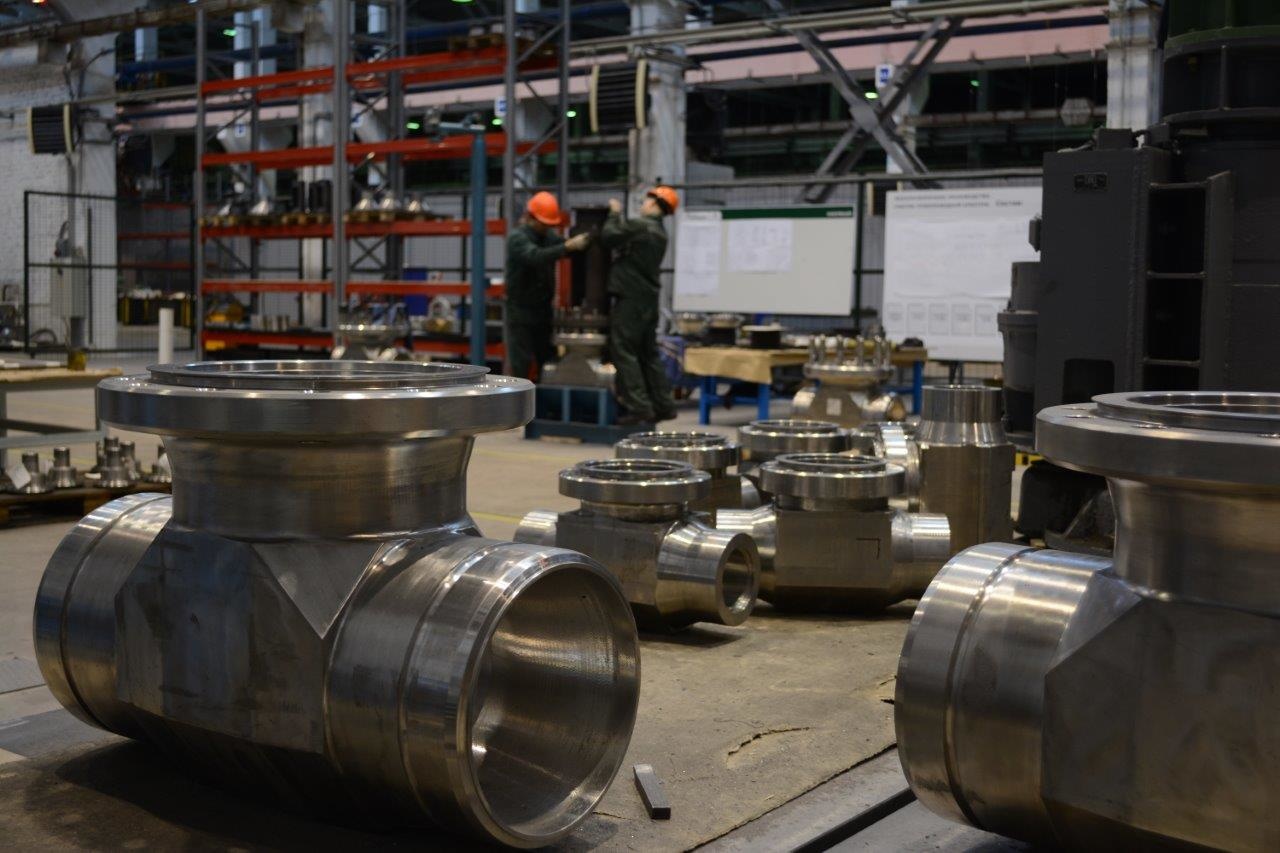
    Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Госкорпорации «Росатом» — «Атомэнергомаш») изготовил трубные узлы главного циркуляционного трубопровода (ГЦТ) для энергоблока № 4 АЭС «Куданкулам» (Индия). Комплект ГЦТ состоит из 16 трубных узлов.

    «Петрозаводскмаш» изготавливает ГЦТ из трубных заготовок собственного производства: на предприятии на внутреннюю поверхность труб наносят антикоррозионное плакирующее покрытие методом электрошлаковой наплавки. Завод первым в России освоил технологию изготовления бесшовных плакированных труб ГЦТ для АЭС.

    0 читать дальше

  •  © sun9-35.userapi.com

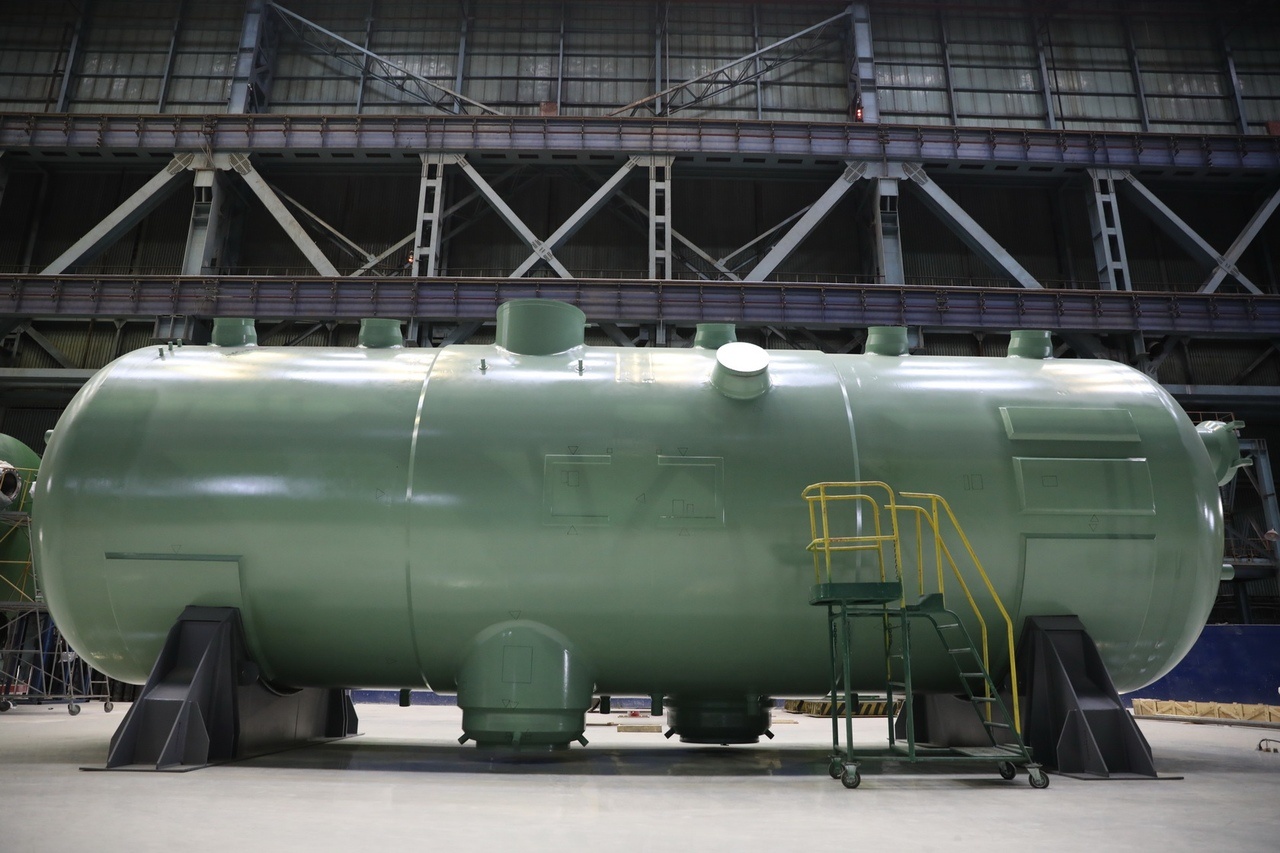
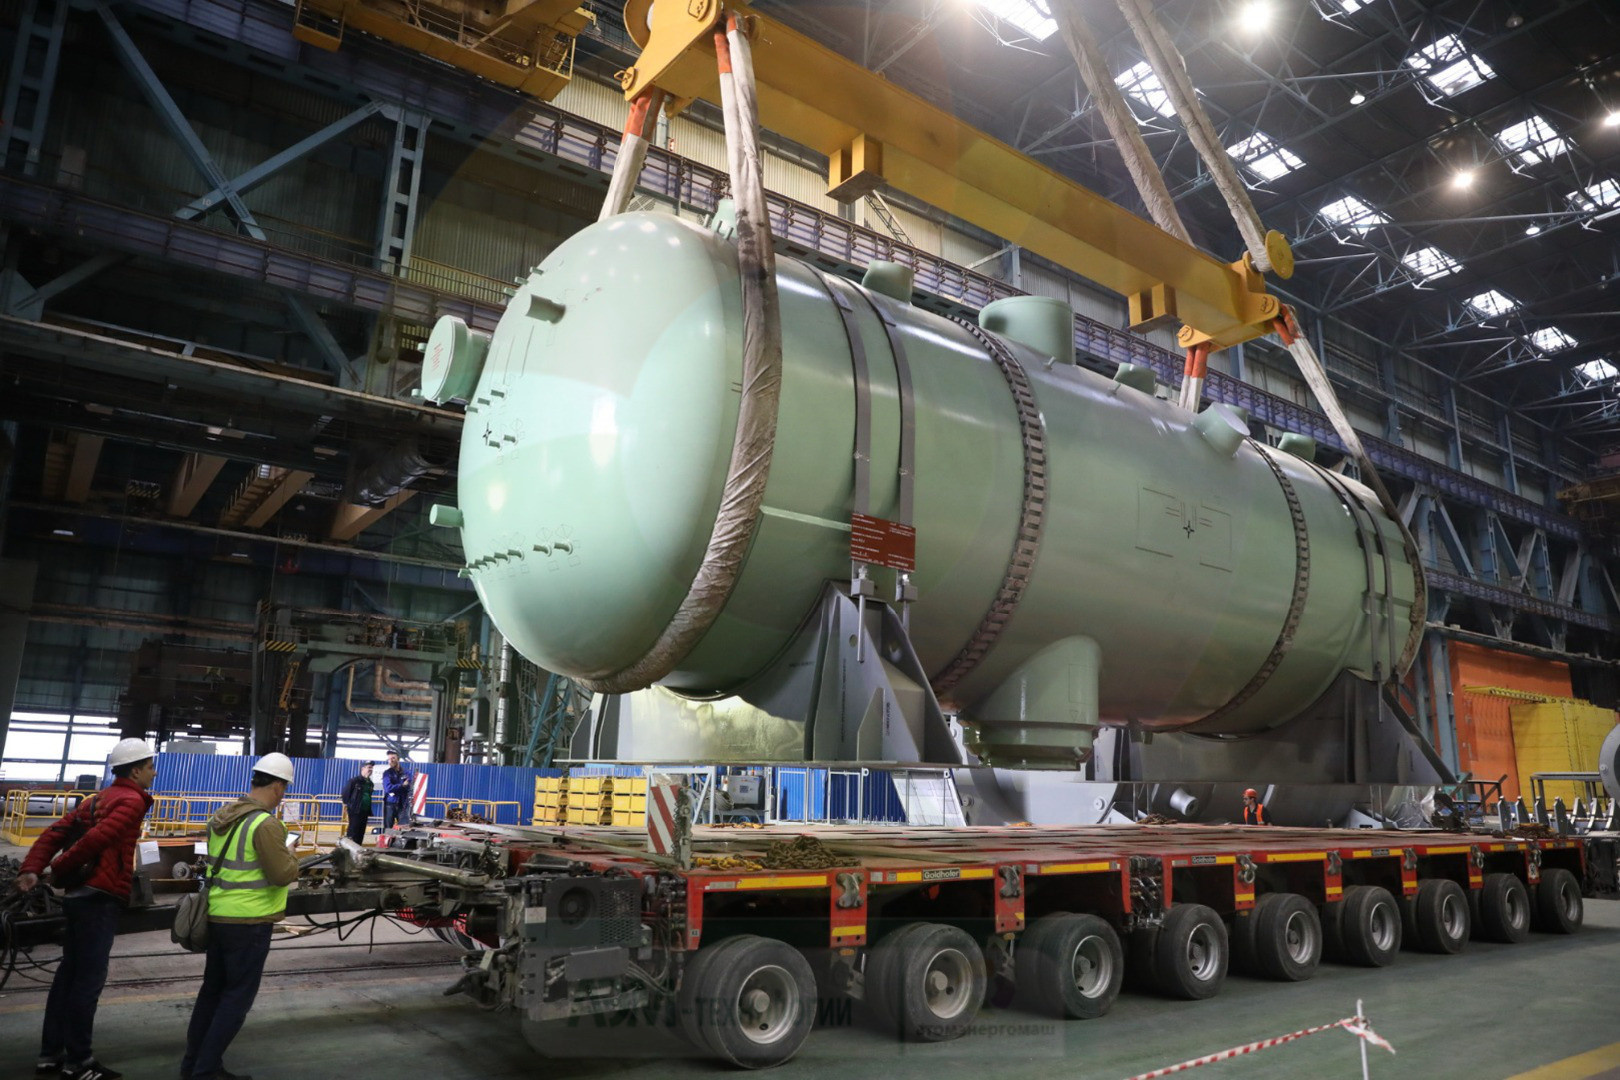
    Волгодонский филиал «Атоммаш» компании «АЭМ-технологии» (входит в машиностроительный дивизион Госкорпорации «Росатом» — АО «Атомэнергомаш») завершил изготовление комплекта парогенераторов для четвертого энергоблока АЭС «Куданкулам» в Индии.

    Три теплообменных аппарата были отгружены на строящуюся АЭС в 2019 году, а четвертый будет отгружен на площадку заказчику в апреле 2020 года, при открытии навигации.

    Парогенератор относится к изделиям первого класса безопасности. Корпус парогенератора представляет собой горизонтальный цилиндрический сосуд с двумя эллиптическими днищами, в средней части которого расположены коллекторы для подвода и отвода горячего теплоносителя. Диаметр — более 4 метров, длина аппарата составляет порядка 15 метров. Вес одного парогенератора — 340 тонн.

    0 читать дальше

  •  © www.aem-group.ru

    Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввёл в эксплуатацию лазерный роботизированный наплавочный комплекс. И это первый опыт использования такой установки в Северо-Западном федеральном округе. Робот изготовлен в России с использованием комплектующих ведущих мировых производителей.

    Новинка предназначена для наплавки антикоррозийных и твёрдосплавных покрытий с помощью лазерной технологии. Пока на заводе используется только плазменная. Новый способ позволит в разы уменьшить толщину наплавки, снизит температуру предварительного подогрева основного металла и обеспечит необходимую твёрдость покрытия уже на первом слое.

    0 читать дальше

  •  © sun9-9.userapi.com

    Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — «Атомэнергомаш») завершил изготовление трубопроводной арматуры для третьего и четвертого энергоблоков АЭС «Куданкулам» (Индия). Шесть обратных затворов и двенадцать клиновых задвижек с диаметром проходного сечения от 80 до 400 мм изготовлены на специализированном участке трубопроводной арматуры «Петрозаводскмаша». Оборудование предназначено для оснащения машинного зала АЭС в условиях работы под давлением до 12 МПа и температурой до 350 градусов Цельсия.

    Комплект поставки готов к отгрузке.

    0 читать дальше

  •  © sun9-37.userapi.com

    В Волгодонском филиале АО «АЭМ-технологии» «Атоммаш» (входит в машиностроительный дивизион Росатома — «Атомэнергомаш») завершена сварка крышки реактора для первого энергоблока АЭС «Аккую», строящейся в Турции. Сварка кольцевого шва осуществлялась в течение 17 суток в условиях постоянного сопутствующего подогрева зоны сварного шва в 170-200 градусов Цельсия. После сварки изделие пройдет термическую обработку сварного шва, для придания ему необходимых свойств и снятия остаточных напряжений. Продолжительность термообработки составляет трое суток при 600 градусов Цельсия.

    0 читать дальше

  • http://www.aemtech.ru/assets/images/resources/4826/img-5750-resize.jpghttp://www.aemtech.ru/assets/images/resources/4826/img-5750-resize.jpg © aemtech.ru

    Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш; является членом Карельского реготделения СоюзМаш) собрал верхний полукорпус компенсатора давления, предназначенного для 4-го энергоблока АЭС «Куданкулам» (Индия).

    Компенсатор давления является частью ключевого оборудования реакторного зала АЭС. Он предназначен для создания и поддержания давления в первом контуре реактора. Аппарат представляет собой толстостенный сосуд с толщиной стенки 160 мм, внутренний объём изделия 79 кубометров, масса изделия в сборе 178 тонн.

    0 читать дальше

  • гидроемкости САОЗ. Архивное фотогидроемкости САОЗ. Архивное фото © ngv.ru

    Ижорские заводы, входящие в Группу ОМЗ, завершили изготовление и отгрузили заказчику четыре гидроемкости системы аварийного охлаждения зоны (САОЗ) для первого энергоблока АЭС Руппур (Бангладеш).

    В рамках контракта, заключенного с АО «АЭМ-Технологии» в октябре 2017 года, Ижорские заводы изготавливают для первого энергоблока станции четыре гидроемкости системы аварийного охлаждения активной зоны реактора (САОЗ), восемь гидроемкостей системы пассивного залива активной зоны реактора (СПЗАЗ) и компенсатор давления.

    Емкости САОЗ и СПЗАЗ являются составной частью системы аварийного охлаждения активной зоны реактора и важнейшим элементом системы безопасности АЭС.

    0 читать дальше

  •  © www.aemtech.ru

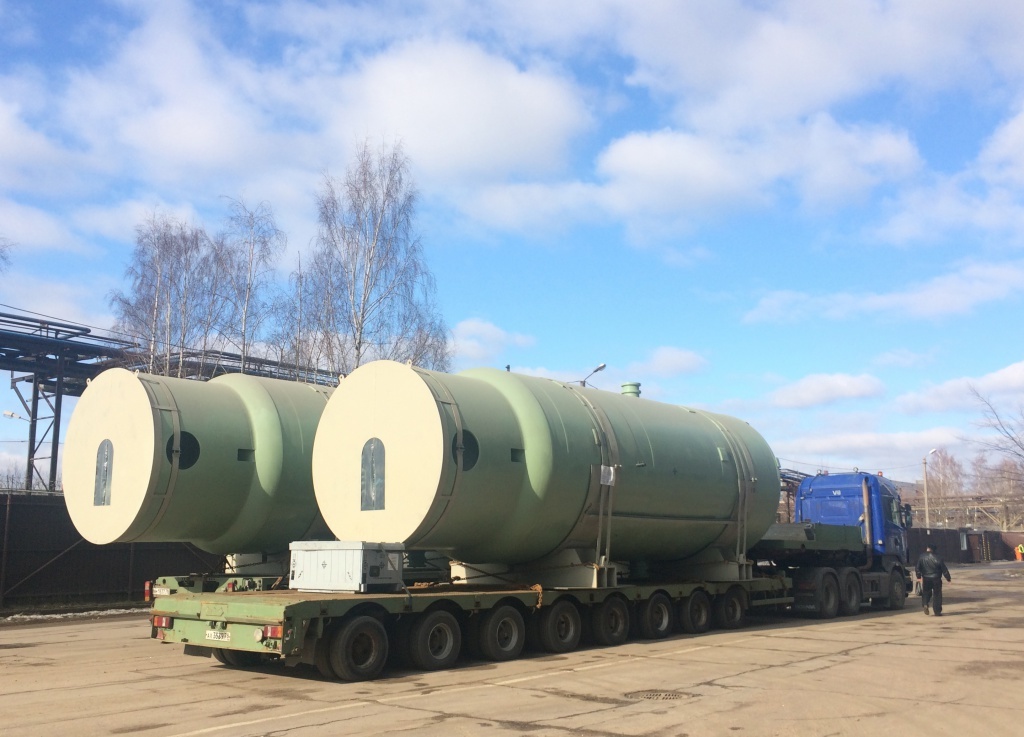
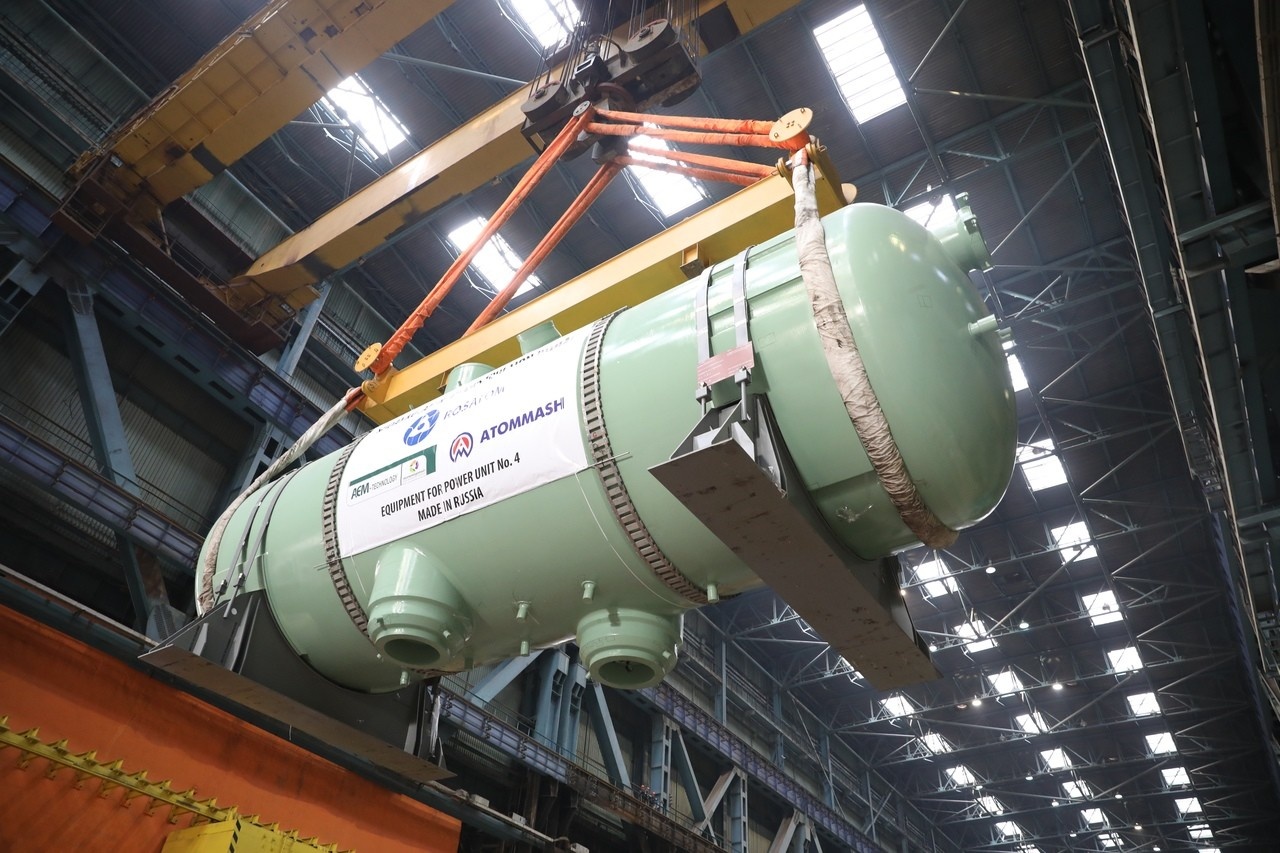
    Волгодонский филиал «Атоммаш» компании «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) продолжает изготовление и поставку теплообменного оборудования для четвертого энергоблока АЭС «Куданкулам» в Индии.

    Наиболее крупными изделиями комплекта оборудования являются четыре парогенератора, второй из которых покинул территорию предприятия и отправился на площадку строительства в Индии.

    Корпус парогенератора представляет собой горизонтальный цилиндрический сосуд с двумя эллиптическими днищами, в средней части которого расположены коллекторы для подвода и отвода горячего теплоносителя. Диаметр — более 4 м, длина — порядка 15 метров. Вес оборудования — 340 т. В верхней части корпуса находится паровое пространство, в нижней — располагается поверхность теплообмена, которая состоит из 11 000 нержавеющих труб. Диаметр труб составляет 16 мм, длина — от 10 до 14 метров.

    0 читать дальше

  •  © www.aem-group.ru

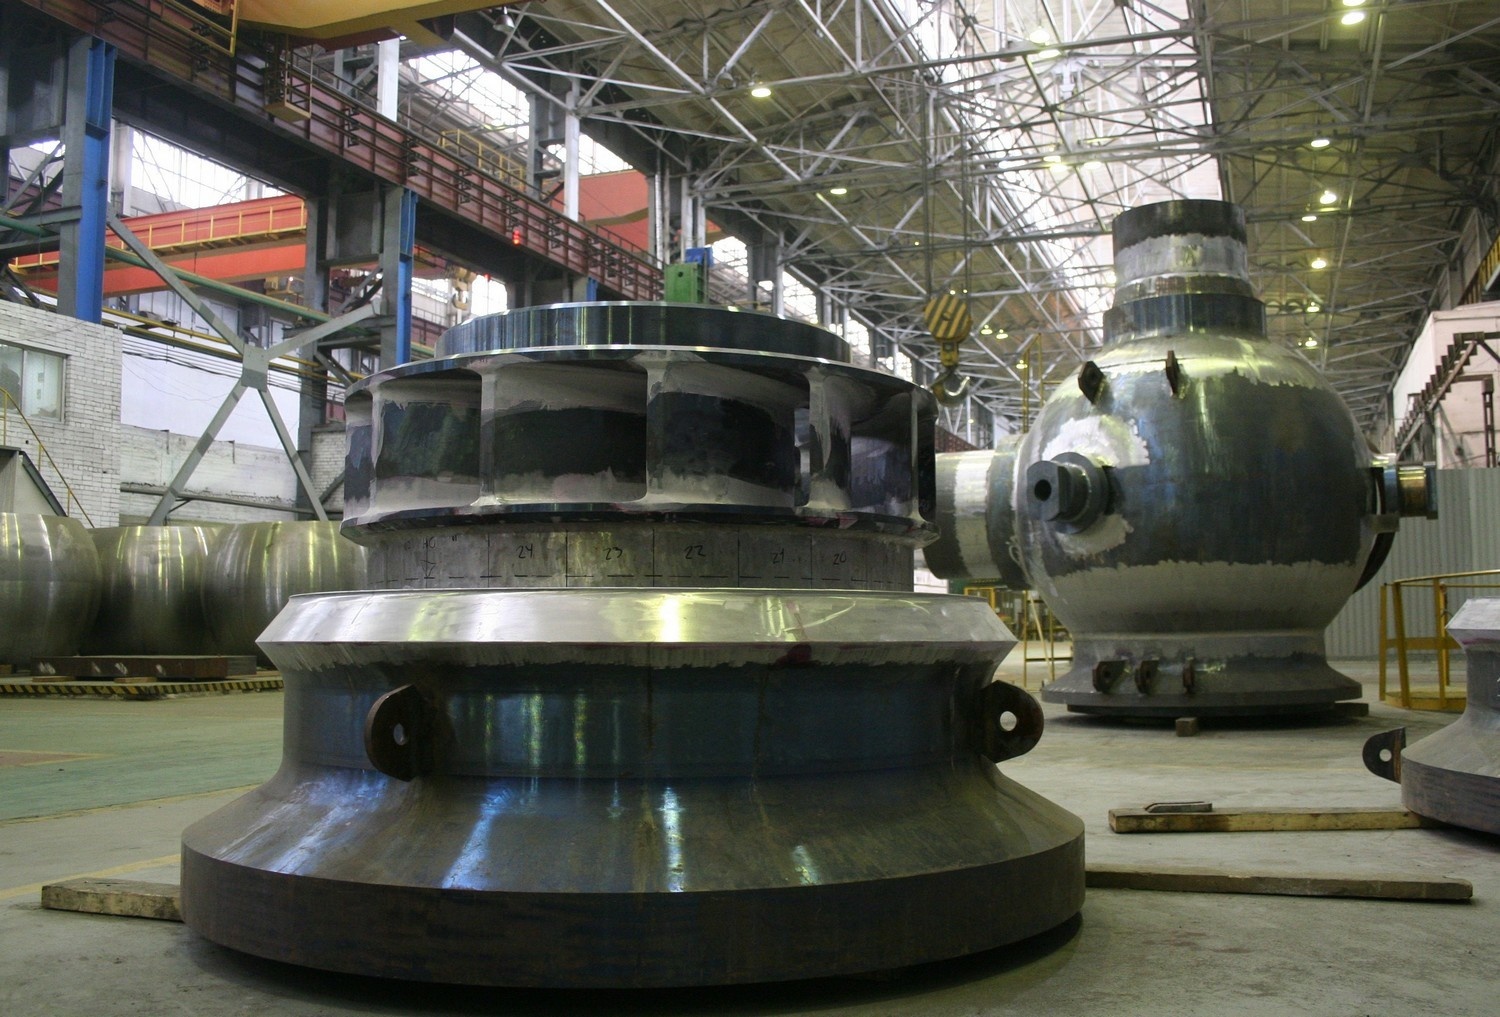
    Петрозаводский филиал АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш; является членом Карельского реготделения СоюзМаш) приступил к изготовлению корпусов главных циркуляционных насосов (ГЦН), предназначенных для АЭС «Руппур» (Республика Бангладеш), блок № 1. Для комплектации ГЦН изготовлены первые основные детали — направляющие аппараты.

    Главный циркуляционный насос — изделие первого класса безопасности. На атомной станции он обеспечивает циркуляцию теплоносителя из реактора в парогенераторы и работает под давлением теплоносителя около 160 атмосфер и при температуре 300 градусов. Масса одного корпуса составляет более 31 т при высоте 3,5 м и ширине свыше 3 м. К корпусу прилагается элемент подвески, так называемая проставка; вместе с ней вес изделия достигает 48 т.

    Направляющий аппарат состоит из нижнего и верхнего дисков, между которыми приваривают 13 направляющих лопаток. Готовый направляющий аппарат соединяют с фланцем. На данный момент успешно прошли необходимые операции неразрушающего контроля все сварные швы направляющих аппаратов из комплекта для первого энергоблока АЭС «Руппур»: швы соединения дисков и лопаток, а также кольцевые швы соединения направляющего аппарата с фланцем. Далее направляющие аппараты поступают на сборку со сферой. Комплект поставки на один энергоблок состоит из четырёх сферических корпусов ГЦН.

    0 читать дальше

  •  © www.aem-group.ru

    Как сообщила пресс-служба АО «Атомэнергомаш», в Волгодонском филиале АО «АЭМ-технологии» «Атоммаш» ввели в эксплуатацию третий ускоритель электронов для радиационной дефектоскопии УЭЛР-10-2Д производства АО «НПП «Торий», который был установлен в рентгеновской камере филиала и предназначенный для проведения неразрушающего радиографического контроля сварных соединений и основного металла больших толщин от 80 до 500 мм.

    0 читать дальше

  •  © rosatom.ru

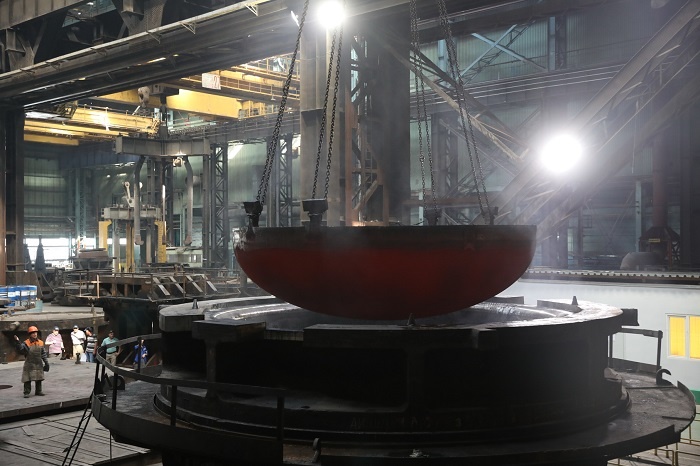
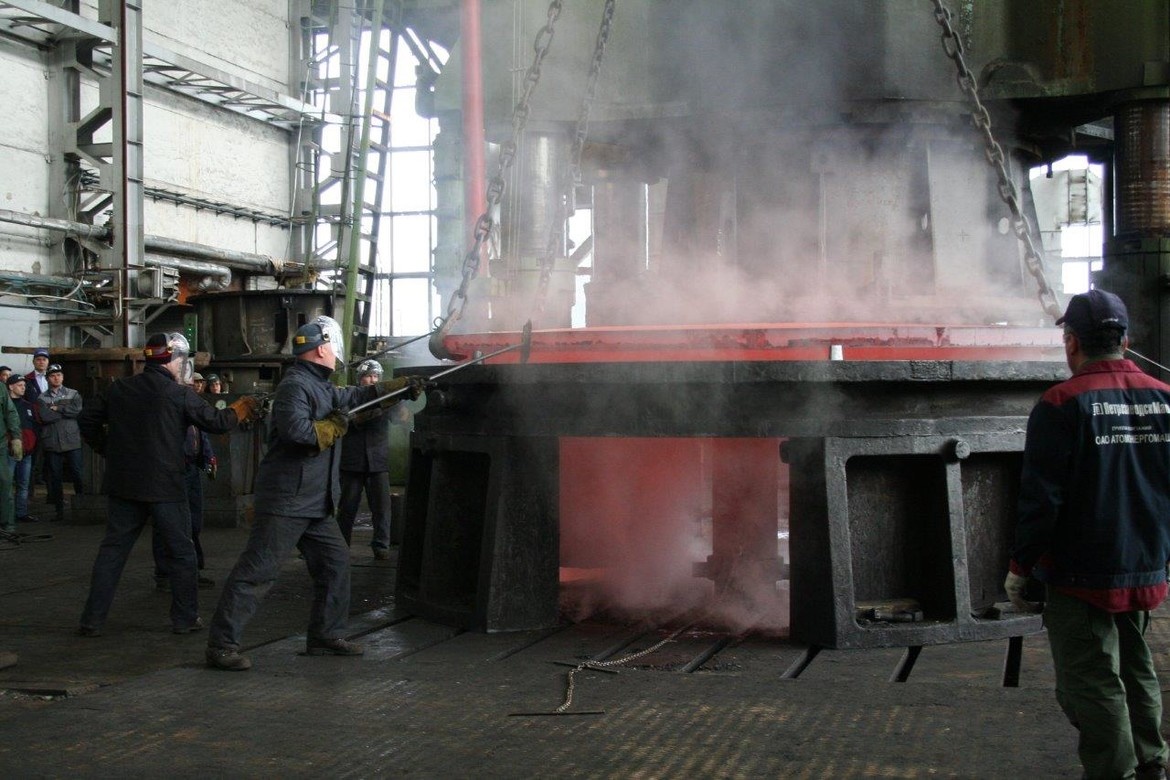
    В Волгодонском филиале АО «АЭМ-технологии» «Атоммаш» (входит в машиностроительный дивизион Росатома — «Атомэнергомаш») приступили к штамповке днищ емкостей системы пассивного залива активной зоны (СПЗАЗ) для энергоблока № 1 АЭС «Аккую» (Турция).

    В ходе штамповки предварительно на сборочно-сварочном участке две половины заготовки из нержавеющей стали толщиной 80 мм завариваются продольным сварочным швом. Единая круглая заготовка диаметром 5300 мм весит 18 тонн. На термопрессовом участке заготовка нагревается при температуре 900 градусов около двух часов, затем температура нагрева увеличивается до 1050 градусов еще два часа. С помощью специального штампа раскаленную заготовку усилием в 6000 тонно-сил преобразовывают в днище емкости системы пассивного залива активной зоны. В конструкцию емкости СПЗАЗ входит два таких днища. Cпециалистам завода предстоит изготовить для емкостей первого блока АЭС «Аккую» 16 таких деталей.

    0 читать дальше

  •  © metallicheckiy-portal.ru

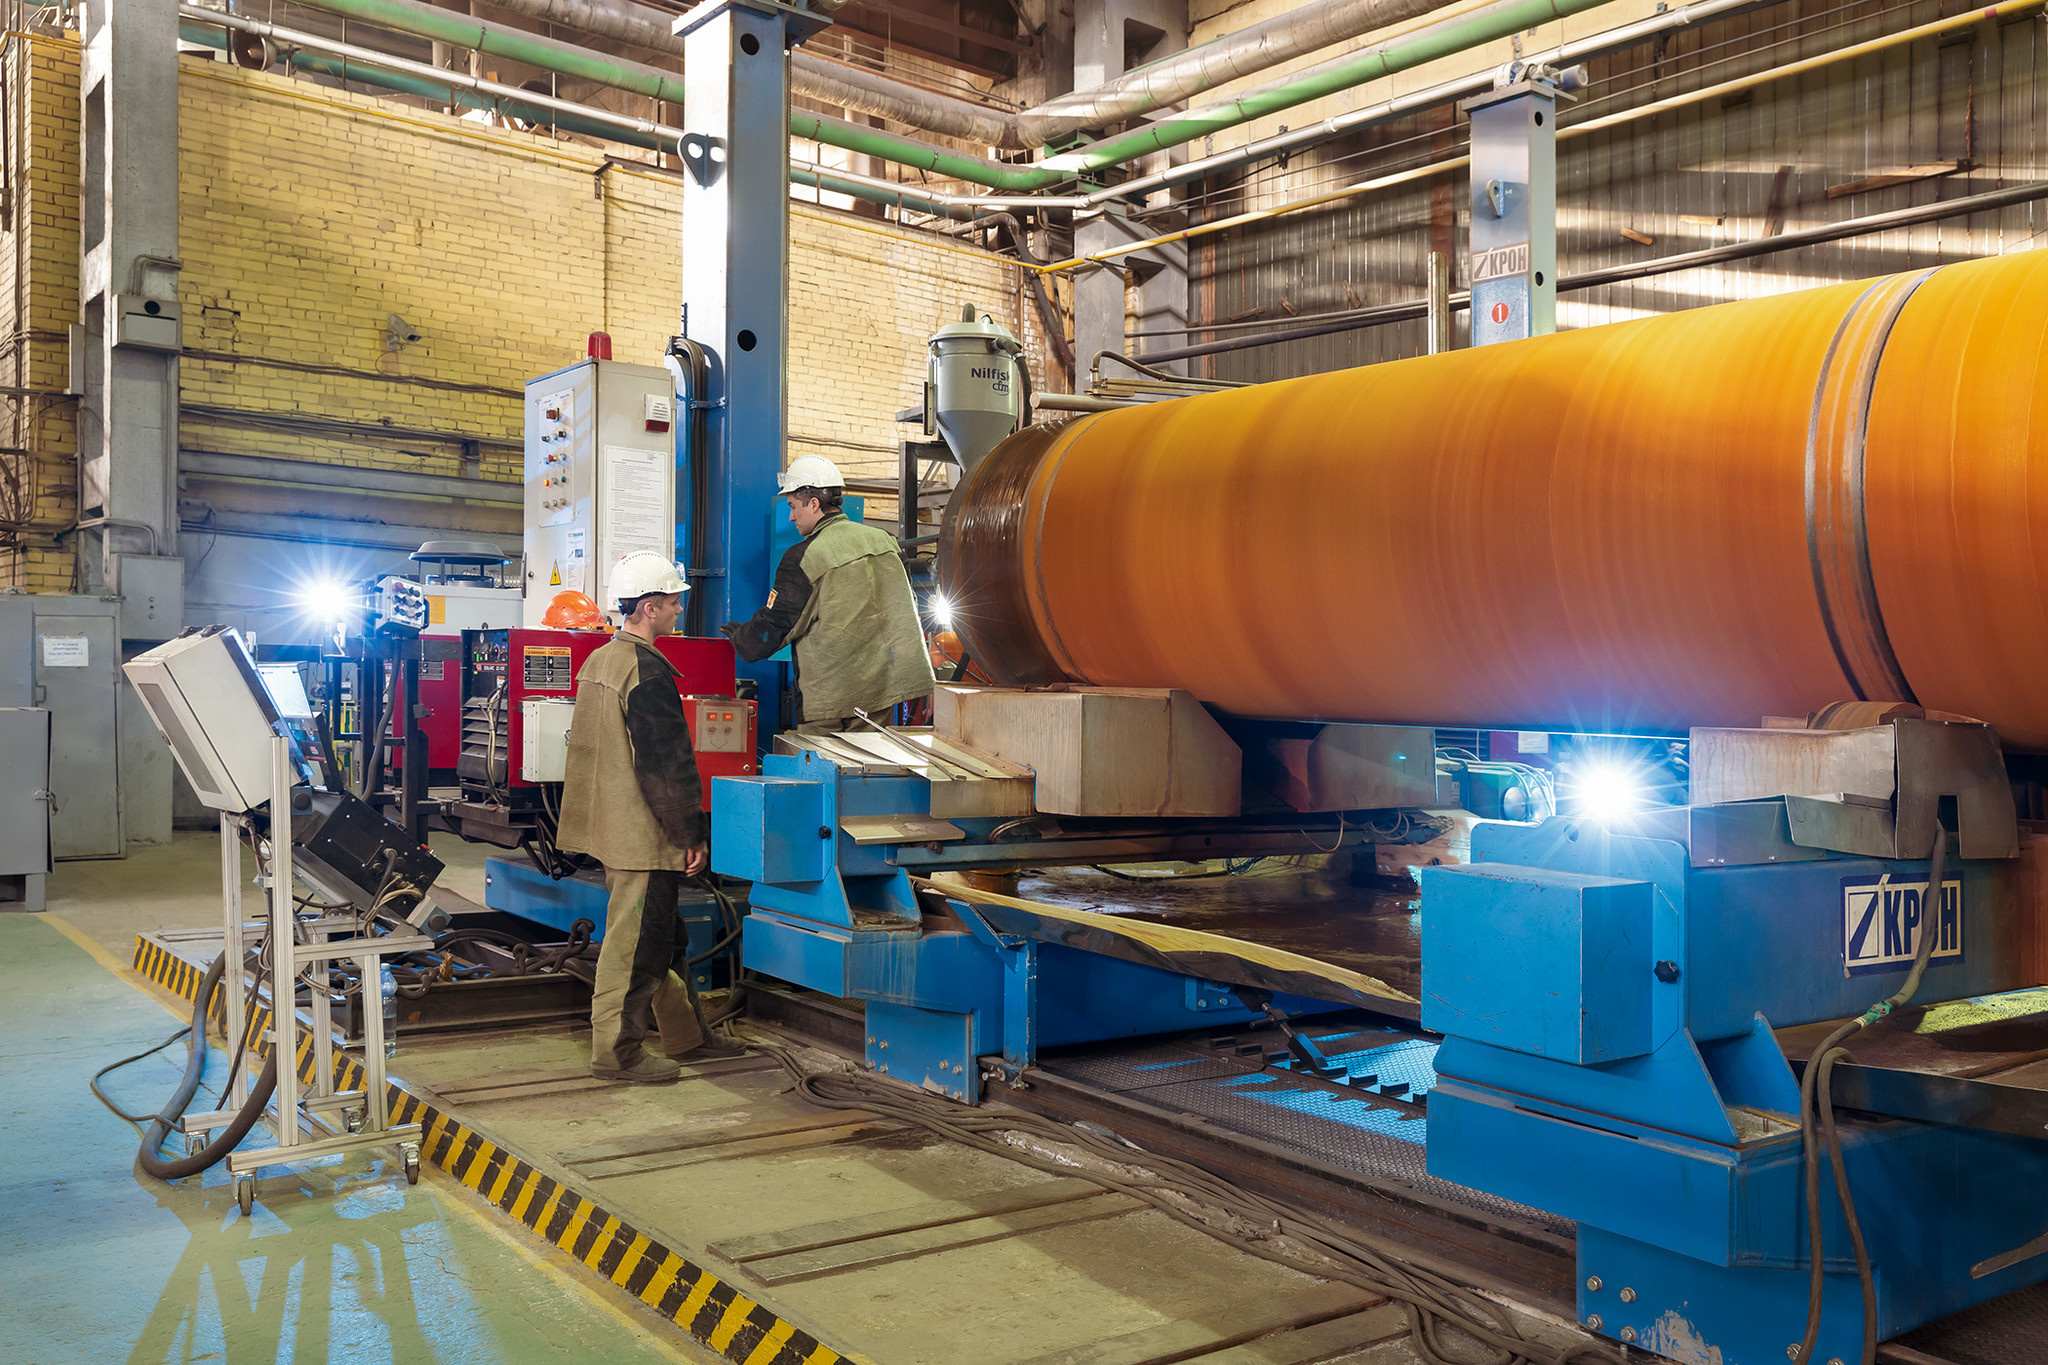
    Петрозаводский филиал компании «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввёл в строй новый сварочно-наплавочный комплекс для увеличения объемов выпуска оборудования реакторной установки.

    Комплекс установлен в сборочно-сварочном производстве Петрозаводскмаша и задействован в изготовлении компенсаторов давления, ёмкостей системы аварийного охлаждения и системы пассивного залива активной зоны. Новое оборудование предназначено для сварки кольцевых и продольных швов при сборке обечаек и электро-дуговой антикоррозионной наплавки на внутренние поверхности оборудования. Сварочная колонна и стрела стенда позволяют сваривать изделия длинной до 20 метров и диаметром до 5 метров. Масса обрабатываемых заготовок может достигать 30 тонн.

    0 читать дальше

    •  © aemtech.ru

    Петрозаводский филиал компании «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввёл в строй специализированный участок входного контроля материалов, которые поступают в производство для изготовления оборудования АЭС.

    Ввод в действие нового участка позволит сократить более чем в два раза время прохождения входного контроля заготовок главного циркуляционного насоса, трубопровода и коллекторов парогенератора.

    Новый участок занимает площадь около 1300 кв.м., включает в себя 12 рабочих мест. Они оснащены роликоопорами, ложементами и оснасткой для кантовки оборудования. Для проведения визуального и измерительного контроля установлено эффективное энергосберегающее светодиодное освещение. Специализированный участок организован на освобождённых площадях механосборочного производства в рамках проекта по сокращению времени прохождения входного контроля заготовок. Теперь все крупногабаритные заготовки оборудования реакторной установки поступают сюда на расконсервацию и проверку качества материала заготовки.

    0 читать дальше

    •  © www.aem-group.ru

    В филиале АО «АЭМ-технологии» «Петрозаводскмаш» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) ввели в строй новую установку электрошлаковой наплавки. Оборудование предназначено для нанесения антикоррозионного слоя на внутреннюю поверхность трубных заготовок главного циркуляционного трубопровода (ГЦТ).

    Наплавочный комплекс может работать с заготовками длиной до 8,5 метров и внутренним диаметром до одного метра. При этом толщина наплавляемого слоя составляет 5 мм.

    По сравнению с имеющимися на заводе установками новый комплекс усовершенствован автоматической системой контроля за положением наплавочной головки и системой удаленного управления сварочными режимами непосредственно с рабочего места технолога.

    0 читать дальше

    •  © www.aem-group.ru

    АО «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) зарегистрировано в качестве изготовителя атомного оборудования гражданского назначения в Национальном управлении по ядерной безопасности Китая (NNSA). Это даёт компании право выпускать оборудование для китайского рынка и позволяет «АЭМ-технологиям» выступить поставщиком ключевых позиций ядерного острова для блоков № 7 и № 8 АЭС «Тяньвань» и блоков № 3 и № 4 АЭС «Сюйдапу» с реакторами ВВЭР-1200, которые относятся к новейшему поколению 3+.

    0 читать дальше

    •  © www.aemtech.ru

    Волгодонский завод «Атоммаш» (филиал компании «АЭМ-технологии») отгрузил первый парогенератор ПГВ-1000М из комплекта теплообменного оборудования, изготавливаемого заводом для четвертого энергоблока АЭС «Куданкулам» в Индии.

    Мы продолжаем поставку оборудования для индийской станции. В ближайшее время будет отгружено еще одно изделие. На завершающем этапе — изготовление третьего и четвертого аппарата. Старт дан, остальные теплообменные устройства также будут доставлены на строящуюся площадку Куданкулам в этом году, — отметил директор Филиала Ровшан Аббасов.

    Парогенератор относится к изделиям первого класса безопасности. Диаметр корпуса— более 4 м, длина пароегенартора составляет порядка 15 метров. Вес оборудования — 340 т. В верхней части корпуса находится паровое пространство, в нижней части корпуса парогенератора располагается поверхность теплообмена, которая состоит из 11 000 нержавеющих труб. Диаметр труб составляет 16 мм, длина — от 10 до 14 метров. Концы труб закреплены в двух коллекторах.

    0 читать дальше

    •  © energybase.ru

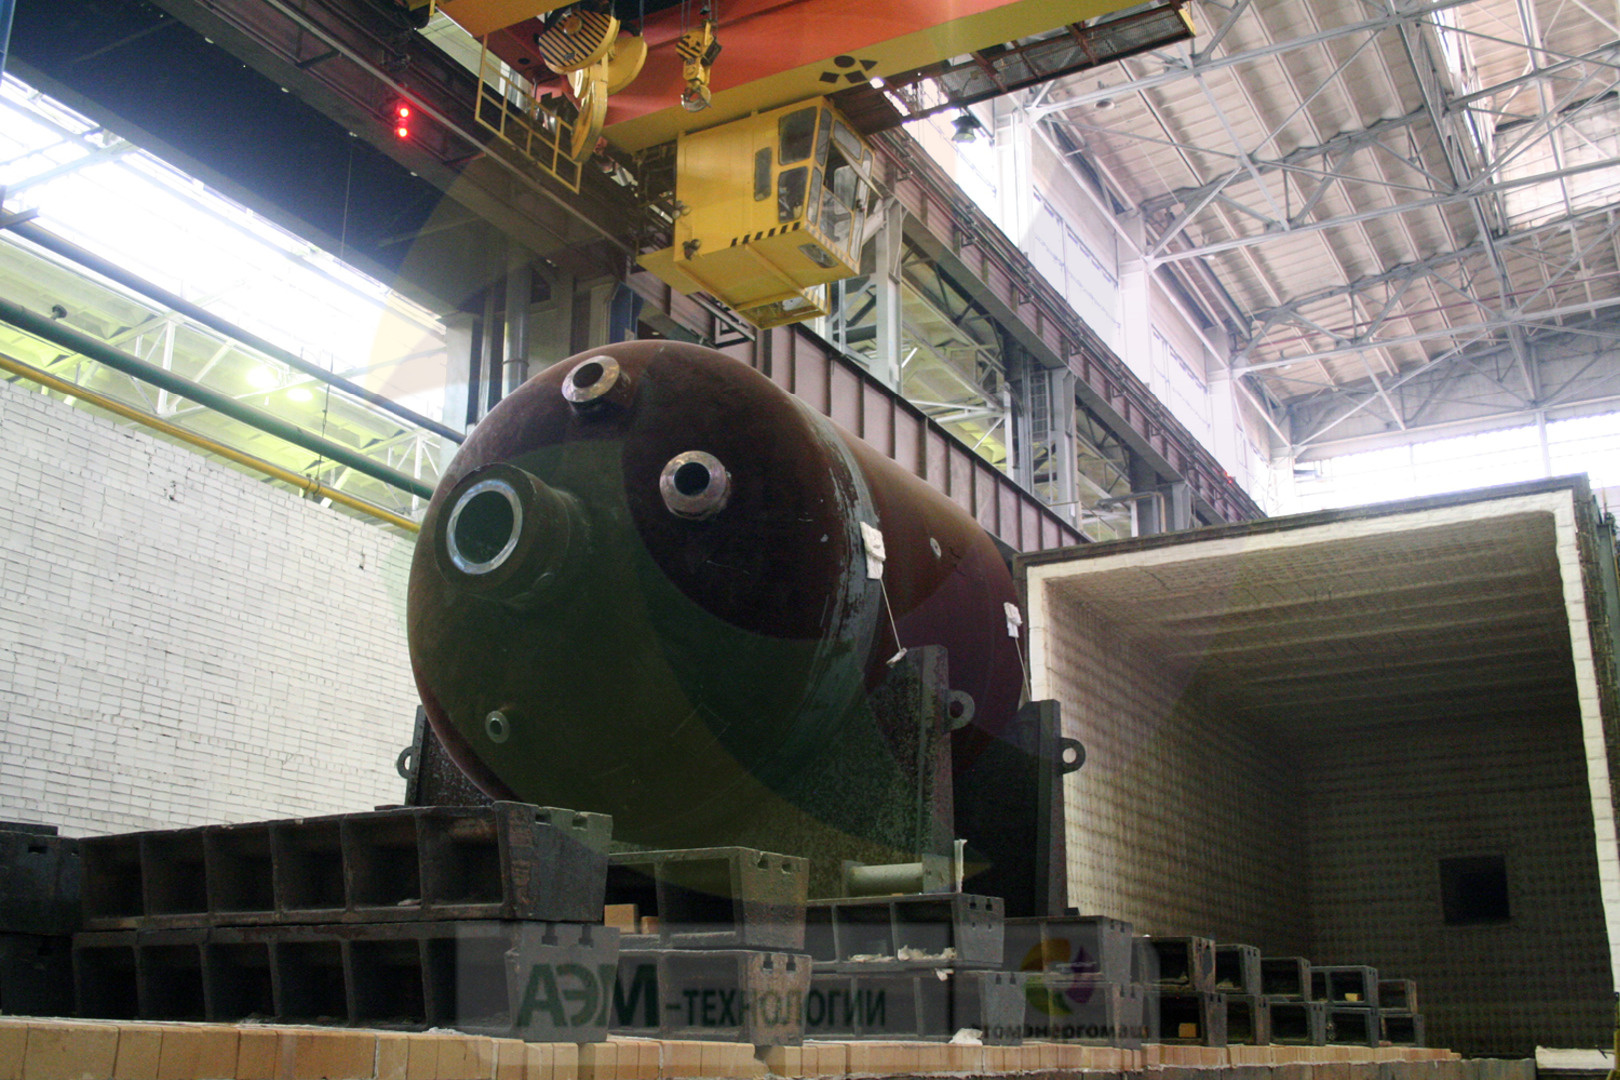
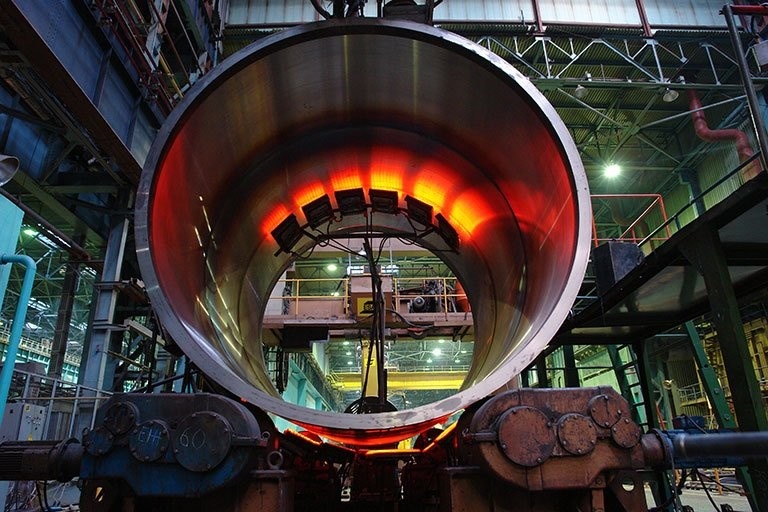
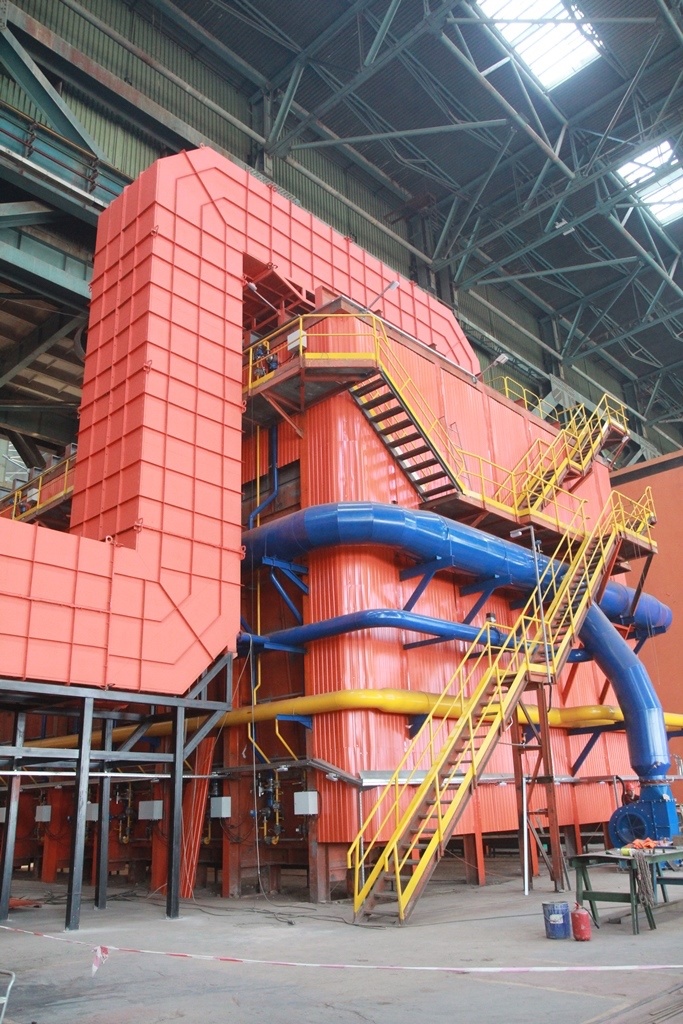
    Волгодонский филиал «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) модернизировал нагревательную печь.

    Оборудование прошло полный ремонт: от старой печи остался только металлический каркас и части механизмов передвижения заслонки пода. В печи заменили систему газо- и воздухоснабжения, дымоудаления, огнеупорную футеровку. Установили современные элементы автоматизированного управления, обеспечивающие высокое качество нагрева и термической обработки, простоту и надежность эксплуатации печи. Программа запускается автоматически с компьютера и исключает возможность работы с ошибочными режимами обработки. Также появилась улучшенная система безопасности. Компьютер контролирует давление и температуру в оборудовании и при малейшей утечке газа производит отключение печи. Кроме того, после модернизации нагревательная печь потребляет на 30% меньше газа и электричества.

    Проведенные испытания показали высокую точность печи и подтвердили качественное выполнение требований технического задания. В настоящее время выполнен ввод оборудования в эксплуатацию и печь уже приняла на термообработку свои первые детали.

    Нагревательная печь позволяет проводить термическую обработку крупногабаритных изделий, в том числе корпусов реактора, парогенератора, емкостного и колонного оборудования.

    Таких крупных печей на Атоммаше две: в ширину и высоту размер оборудования достигает 10 метров, в глубину — 25, грузоподъемность— 650 тонн. Обновленное оборудование позволит обеспечить выполнение растущей производственной программы предприятия.

    0 читать дальше

    • Изготовление заготовки днищ для ёмкостей САОЗ Курской АЭС
    • Изготовление заготовки днищ для ёмкостей САОЗ Курской АЭС
    •  © energybase.ru

    Компания «АЭМ-технологии» (входит в машиностроительный дивизион Росатома — Атомэнергомаш) восстановила кузнечно-прессовое оборудование для горячей штамповки днищ в филиале"Петрозаводскмаш". Сегодня на этом оборудовании изготавливаются заготовки днищ для ёмкостей САОЗ Курской АЭС.

    Кузнечно-прессовый цех Петрозаводскмаша оснащён вертикальным прессом двойного действия с суммарным усилием 6600 тонн. Несколько лет пресс не использовался и, после необходимого технического обслуживания, был вновь введён в строй.

    Днище ёмкости САОЗ изготавливают из листовой биметаллической заготовки толщиной 110 мм., диаметром 4 метра. Процесс штамповки происходит после 6-ти часового разогрева заготовки в газовой печи до температуры 900 С. Вместе с заготовкой всю технологию изготовления днища проходит и «проба» — часть листовой заготовки, используемая в дальнейшем для контроля качества металла. Отштампованные прессом заготовки поступают на термообработку, контроль геометрических размеров и далее на механическую обработку.

    Таким образом Петрозаводскмаш будет комплектовать все ёмкости САОЗ днищами собственного производства. Кроме того кузнечно-прессовый цех завода может изготавливать сферические и эллиптические днища для ёмкостных, колонных аппаратов нефтехимического и другого оборудования.

    0 читать дальше

    •  © www.aem-group.ru

    Дочернее общество АО «АЭМ-технологии» ООО «Литейный завод «Петрозаводскмаш» осваивает производство опорных стаканов системы предварительного натяжения бетона защитной оболочки (СПЗО) реакторного отделения АЭС.

    Первой станцией, на которой будут применены стаканы СПЗО, станет Курская АЭС. Литейный завод уже изготовил пилотную серию для подтверждения технологии изготовления отливки и качества продукции, получил положительный результат. Сейчас на заводе проводится подготовка производства, идёт согласование планов качества с контролирующими организациями. С учетом «дорожной карты» строительства АЭС, данное изделие должно стать для литейного завода серийным.

    Данное продуктовое направление «Литейному заводу «Петрозаводскмаш» открывает новые рынки изготовления современных строительных конструкций, использующих системы предварительного натяжения бетона при возведении мостов, виадуков и других высоконагруженных бетонных конструкций, где требуется применение СПЗО.

    0 читать дальше